欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565

更新日期:2026-10-31 09:00:00
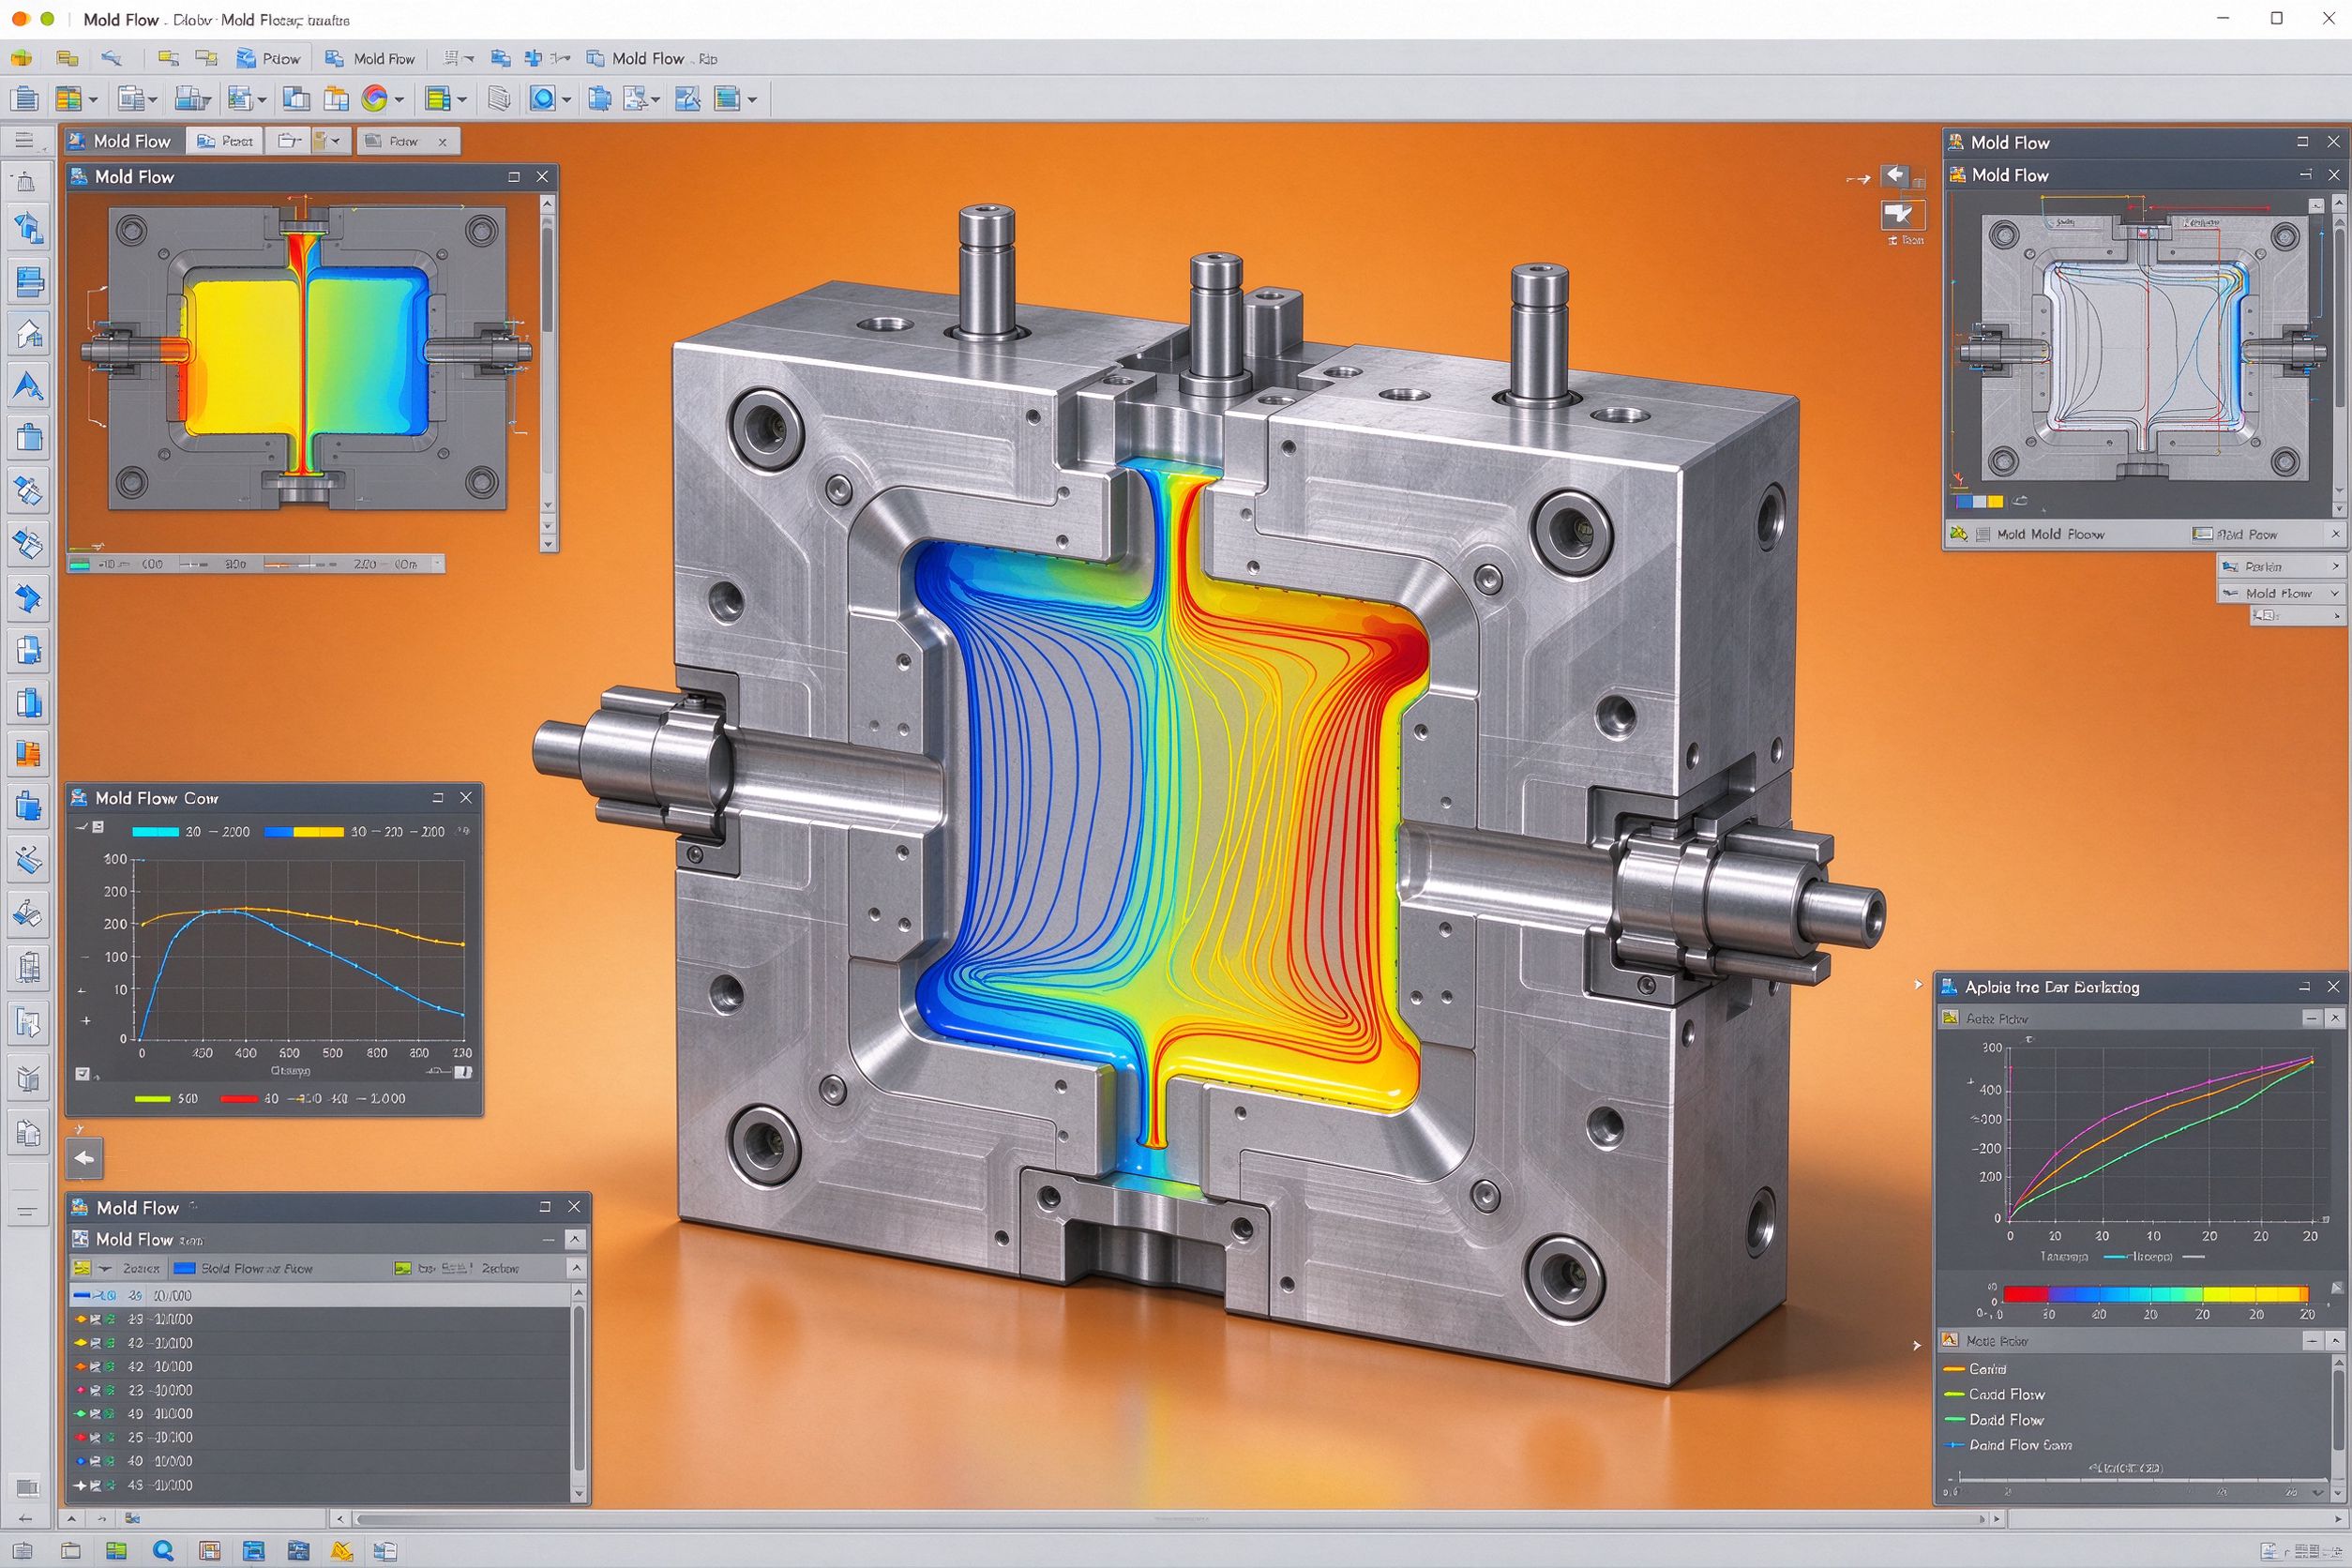
模流分析(Mold Flow Analysis)是利用计算机辅助工程(CAE)技术,对注塑成型过程进行数值模拟的专业工具。它通过将塑料熔体在模具型腔中的流动、填充、保压、冷却等物理过程转化为数学模型,在计算机上预测注塑成型的全过程,从而在模具制造前发现并优化潜在问题。
模流分析的核心原理基于流体力学、热力学和聚合物流变学。软件将模具和产品划分为数万个网格单元,根据材料的粘度、密度、导热系数等参数,模拟熔体在型腔内的流动前沿位置、温度场、压力场、剪切速率等物理量的分布,最终输出可视化的分析结果。
1. 填充分析(Fill):模拟熔体从浇口进入型腔到完全充满的过程,预测填充时间、流动前沿温度、压力分布、熔接痕位置、气穴位置等。这是最基础也是最常用的分析模块。
2. 保压分析(Pack):填充完成后,模拟保压阶段的压力传递和体积收缩,预测制品的密度分布、缩痕、体积收缩率等。
3. 冷却分析(Cool):模拟模具水路的冷却效果,预测型腔表面温度分布、冷却时间、热不平衡引起的翘曲趋势。优化水路布局是提高生产效率和减少变形的关键。
4. 翘曲分析(Warp):综合填充、保压、冷却的结果,预测制品脱模后的翘曲变形量和变形方向,帮助设计人员判断变形原因并进行补偿。
5. 流动平衡分析:针对多型腔模具,优化各型腔的填充平衡,确保每个型腔同时充满,避免缺胶或飞边。
第一步:产品3D模型导入与网格划分。将产品三维模型导入模流分析软件,根据分析目的选择合适的网格类型(中性面网格、双层面网格或实体网格),并进行网格质量检查和修复。
第二步:材料选择与工艺参数设定。从材料数据库中选择实际使用的塑料牌号,设定料筒温度、模具温度、注射时间、保压压力等工艺参数。
第三步:浇口与流道系统设计。根据产品结构和外观要求,初步设定浇口位置、浇口类型、流道尺寸,进行初步填充分析。
第四步:方案优化与迭代。根据分析结果调整浇口位置、流道尺寸、冷却水路布局,反复迭代直到各项指标达到设计要求。
第五步:输出分析报告。整理填充时间、压力分布、熔接痕位置、翘曲变形量等关键数据,形成正式的模流分析报告,作为模具设计的依据。
问题一:熔接痕位置不佳。熔接痕是两股熔体汇合处形成的线状痕迹,不仅影响外观,还会降低强度。通过模流分析可以提前预测熔接痕位置,调整浇口数量或位置,将熔接痕移到非外观面或不影响强度的位置。
问题二:排气不良导致烧焦。当型腔深处的空气无法排出时,熔体压缩空气产生高温烧焦。模流分析的气穴预测功能可以识别潜在困气位置,指导设计排气槽。
问题三:翘曲变形过大。对于平板类、箱体类制品,成型后容易出现翘曲。通过翘曲分析可以判断变形是由于冷却不均、收缩不均还是取向差异引起的,从而针对性优化水路或浇口设计。
河南永丰模具在承接精密注塑模具项目时,通常会在模具设计阶段进行完整的模流分析,重点关注熔接痕位置和翘曲变形量,提前在模具结构上做出预判和补偿,避免试模后反复修改造成的成本浪费。
对于汽车内饰件、电子外壳等外观要求高的产品,河南永丰模具有限公司会将模流分析作为标准流程,结合多年的模具设计经验,对分析结果进行工程化判断和修正,确保一次试模成功率达到行业领先水平。
1. 网格质量是分析结果准确的前提,必须确保网格纵横比、匹配率等指标符合要求。
2. 材料参数必须使用实际生产用料的数据库数据,不能随意选用近似材料。
3. 模流分析是辅助工具,不能完全替代经验。分析结果需要结合实际注塑经验进行判断和修正。
4. 对于复杂制品,建议采用多方案对比分析,选择最优的浇口和流道设计方案。
5. 模流分析应在设计早期介入,越早优化,修改成本越低。
通过在模具制造前进行模流分析,可以显著减少试模次数、缩短开发周期、降低模具修改成本。据行业统计,经过模流分析优化的模具,平均试模次数可以从3-5次减少到1-2次,模具开发周期缩短20%-30%。同时,模流分析还能帮助优化注塑工艺参数,提高生产效率和产品质量稳定性。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1
