欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565

更新日期:2026-10-31 11:30:00
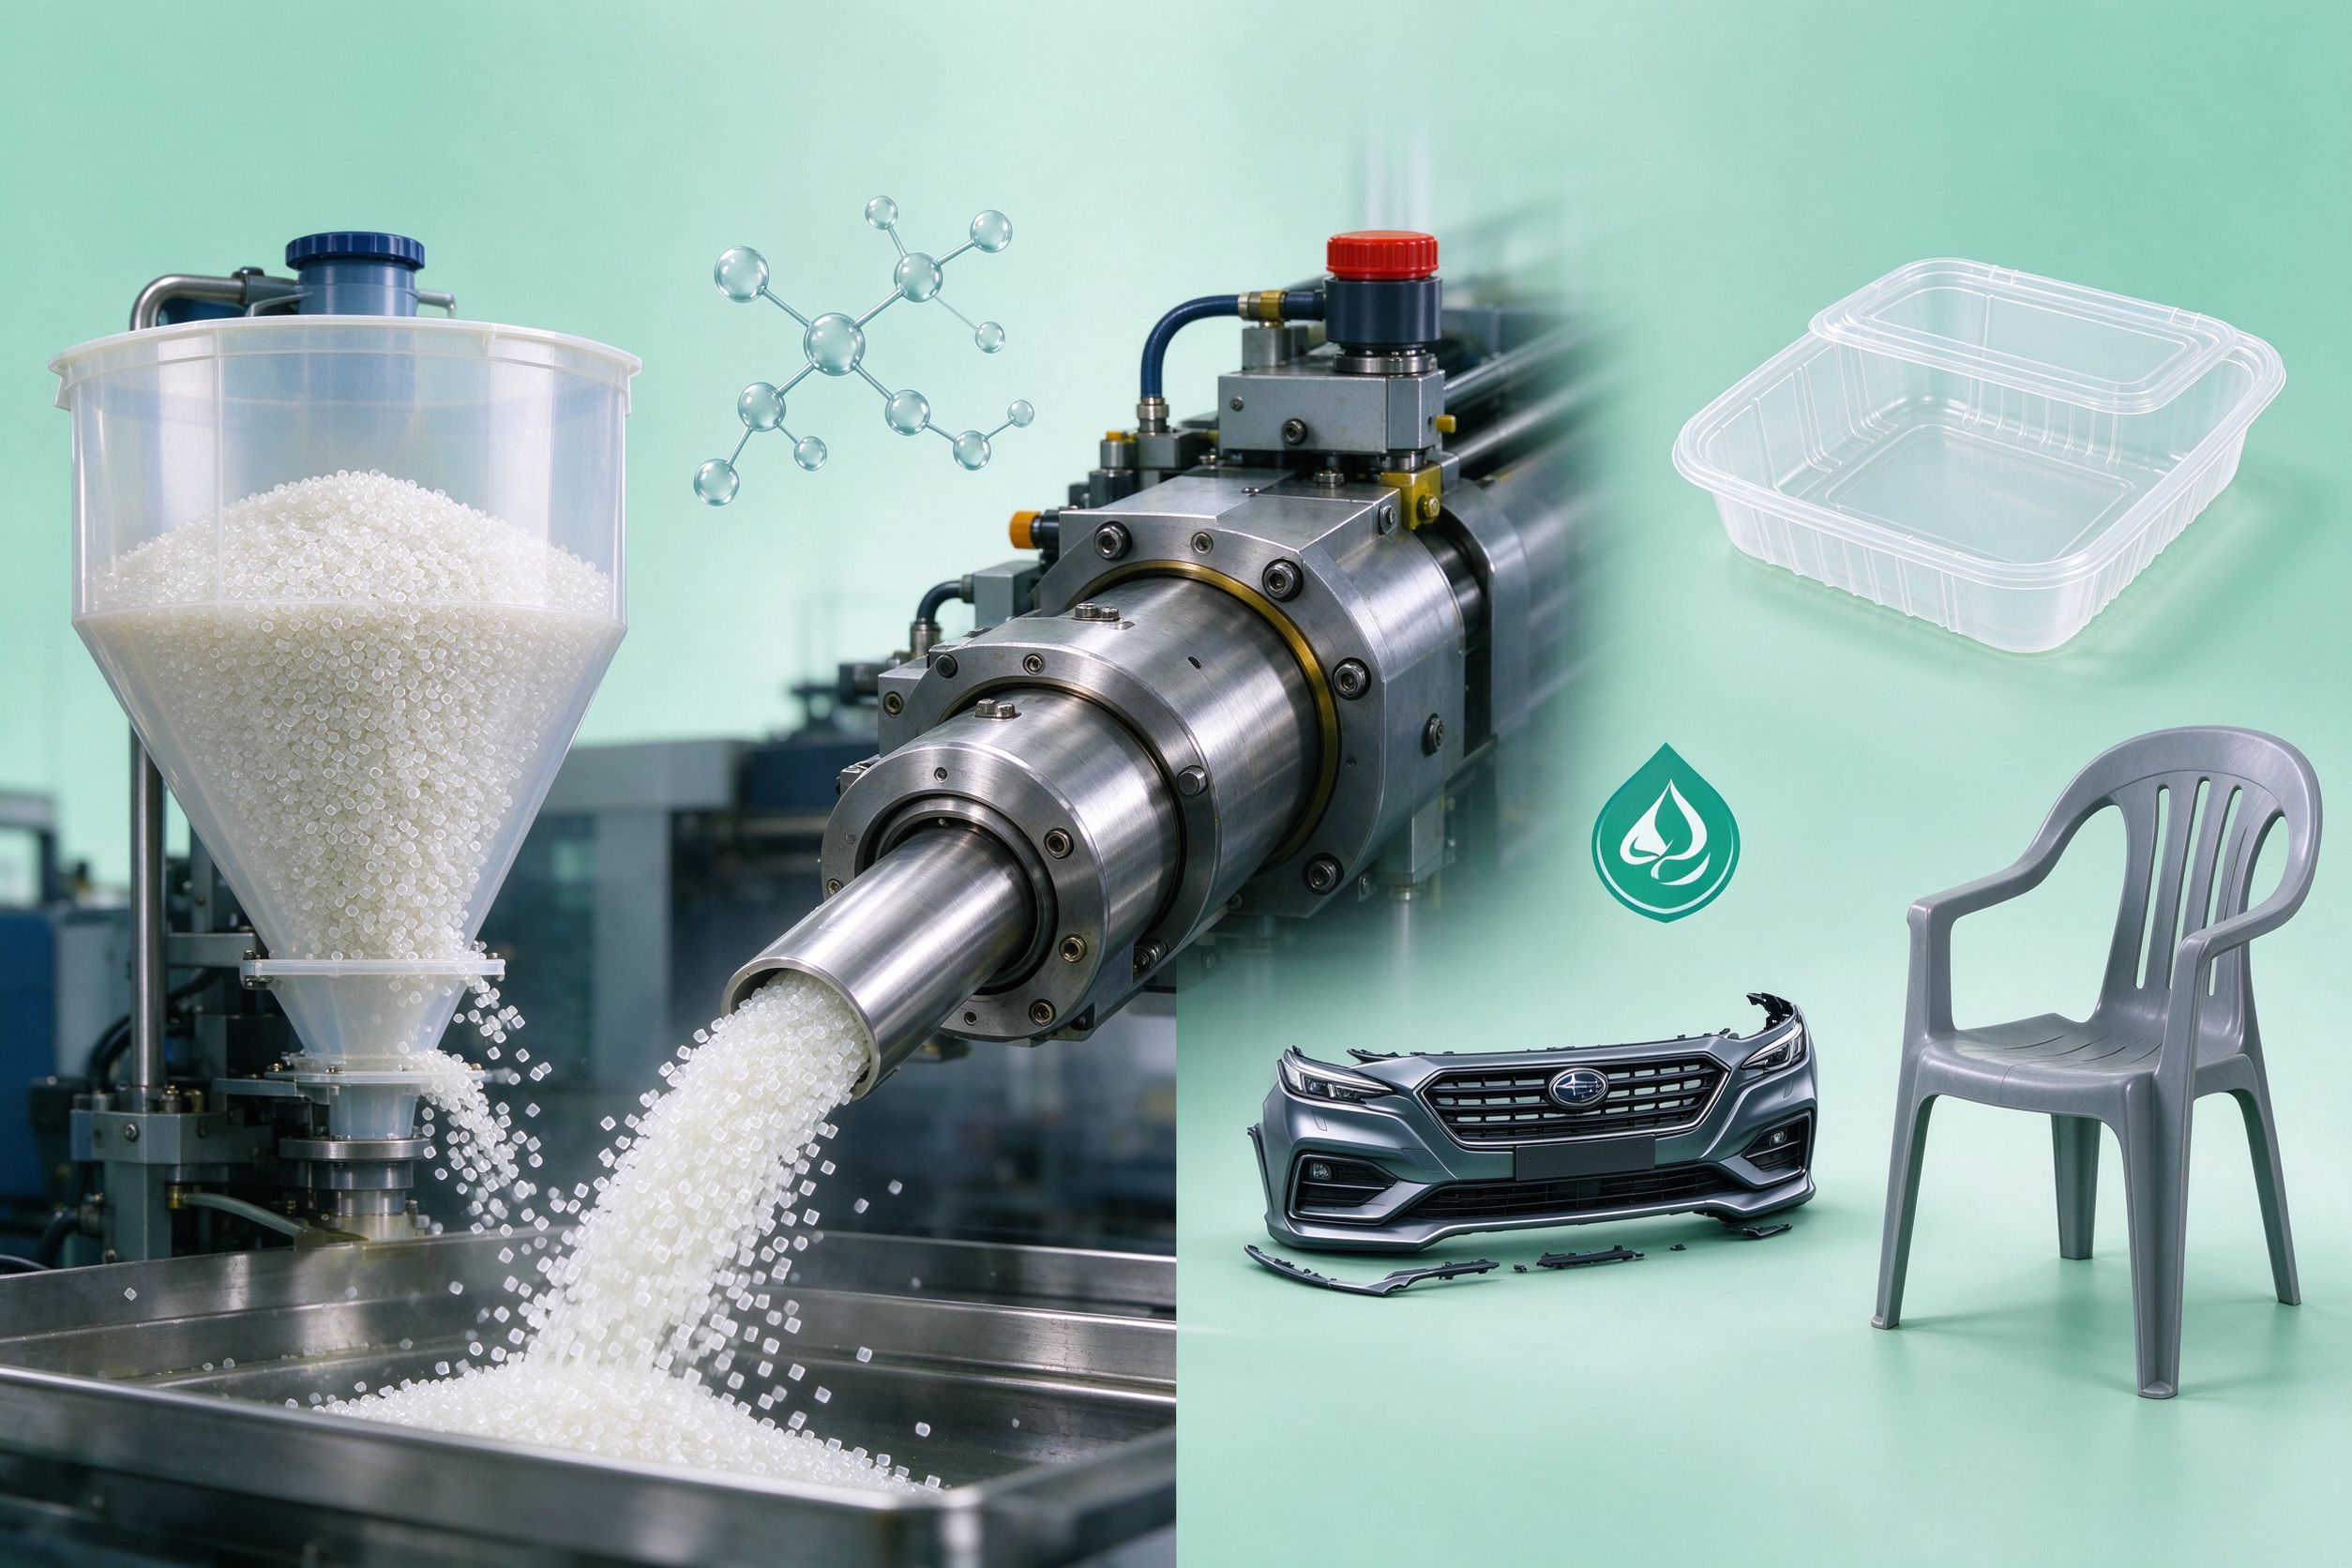
PP(聚丙烯)是由丙烯单体聚合而成的热塑性通用塑料,是目前产量最大、应用最广泛的塑料品种之一。PP分为均聚PP(PP-H)、嵌段共聚PP(PP-B)和无规共聚PP(PP-R)三大类,不同牌号的性能侧重点各有不同。PP具有密度小(仅0.90-0.91g/cm³,是常用塑料中最轻的)、耐热性好、耐化学腐蚀性强、绝缘性优良等特点。
核心性能参数:拉伸强度约30-40MPa,弯曲模量约1200-1800MPa,热变形温度约100-110℃,熔点160-170℃,成型收缩率1.0%-2.5%。PP的突出优点是耐疲劳性好(铰链结构可反复弯折百万次),且无毒无味,可直接接触食品。
1. 干燥处理:PP吸湿性极小,通常不需要干燥。如果受潮,80℃干燥1-2小时即可。但回收料比例高时建议适当干燥。
2. 料筒温度:PP熔融温度范围宽。进料段180-200℃,熔融段200-230℃,喷嘴温度190-220℃。温度超过270℃会分解,产生挥发性气体。
3. 模具温度:建议20-60℃。PP结晶速度快,模温对制品性能影响大。提高模温可改善表面光泽和冲击强度,但会增大收缩率。
4. 注射压力与速度:注射压力60-100MPa,采用中高速注射。PP流动性好,速度过快易产生飞边和烧焦。
5. 保压与冷却:保压压力约为注射压力的50%-60%,保压时间根据壁厚调整。PP结晶度高,冷却时间需足够,防止后收缩变形。
问题一:成型收缩大、后收缩明显
现象:制品脱模后初期尺寸合格,但放置一段时间后出现明显收缩和翘曲,特别是厚壁件和结晶敏感件。
原因:PP结晶度高,结晶过程持续时间长;模温过低或冷却时间不足,结晶不充分。
解决:适当提高模温,延长冷却时间;增加保压压力和时间,补偿结晶收缩;对于精密PP制品,建议进行退火处理(80-100℃,1-2小时),稳定尺寸。河南永丰模具在设计PP材料的精密模具时,会充分考虑PP的高结晶收缩特性,在模具设计阶段进行收缩率补偿,将多型腔制品的尺寸一致性控制在±0.1mm以内。
问题二:翘曲变形严重
现象:薄壁长条形制品、箱体类制品脱模后出现弯曲、扭曲,特别是铰链类和平板类产品。
原因:PP各向异性明显,熔体取向导致纵向收缩大、横向收缩小;冷却不均;浇口位置不当。
解决:优化浇口位置,减少取向差异;均衡冷却水路;提高模温减少内应力;对于汽车门板、仪表板等大型PP制件,河南永丰模具有限公司会通过模流分析模拟结晶收缩和翘曲趋势,优化水路布局和浇口方案,将变形量控制在客户可接受的范围内。
问题三:熔接痕强度低
现象:两股PP熔体汇合处不仅有明显痕迹,而且结合强度低,受力时容易从此处断裂。
原因:PP结晶度高,熔体汇合时温度下降快,分子链难以充分扩散缠结。
解决:提高料筒温度和模具温度;提高注射速度,减少熔体汇合时的温降;在熔接痕位置设计溢料槽或排气槽。
问题四:飞边/毛边多
现象:PP流动性好,注射压力稍大就容易在分型面、顶针处产生飞边。
原因:注射压力过大、保压过高、锁模力不足、分型面贴合精度差。
解决:适当降低注射压力和保压压力;检查锁模力是否足够;提高分型面加工精度。
汽车工业:保险杠、仪表板、门板、内饰件、蓄电池壳、方向盘等,利用PP的轻量化和耐冲击性。
包装行业:保鲜盒、周转箱、瓶盖、编织袋、薄膜等,利用PP的无毒和耐化学性。
家电行业:洗衣机内桶、冰箱抽屉、电风扇外壳、吸尘器部件等。
日用品:塑料椅子、整理箱、衣架、注射器、玩具等。
1. PP收缩率大,模具设计时必须准确选择收缩率,避免制品尺寸超差。
2. PP低温脆性大(-20℃以下),需要耐低温场合应选用共聚PP或添加增韧剂。
3. PP铰链结构(如翻盖盒)需要快速注射、快速冷却,才能保证铰链耐弯折寿命。
4. PP着色性一般,深色制品需注意颜料分散均匀性。
5. PP与铜接触会加速老化,模具中应避免使用铜质零件与PP熔体直接接触。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1
