欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565

更新日期:2026-10-31 13:00:00
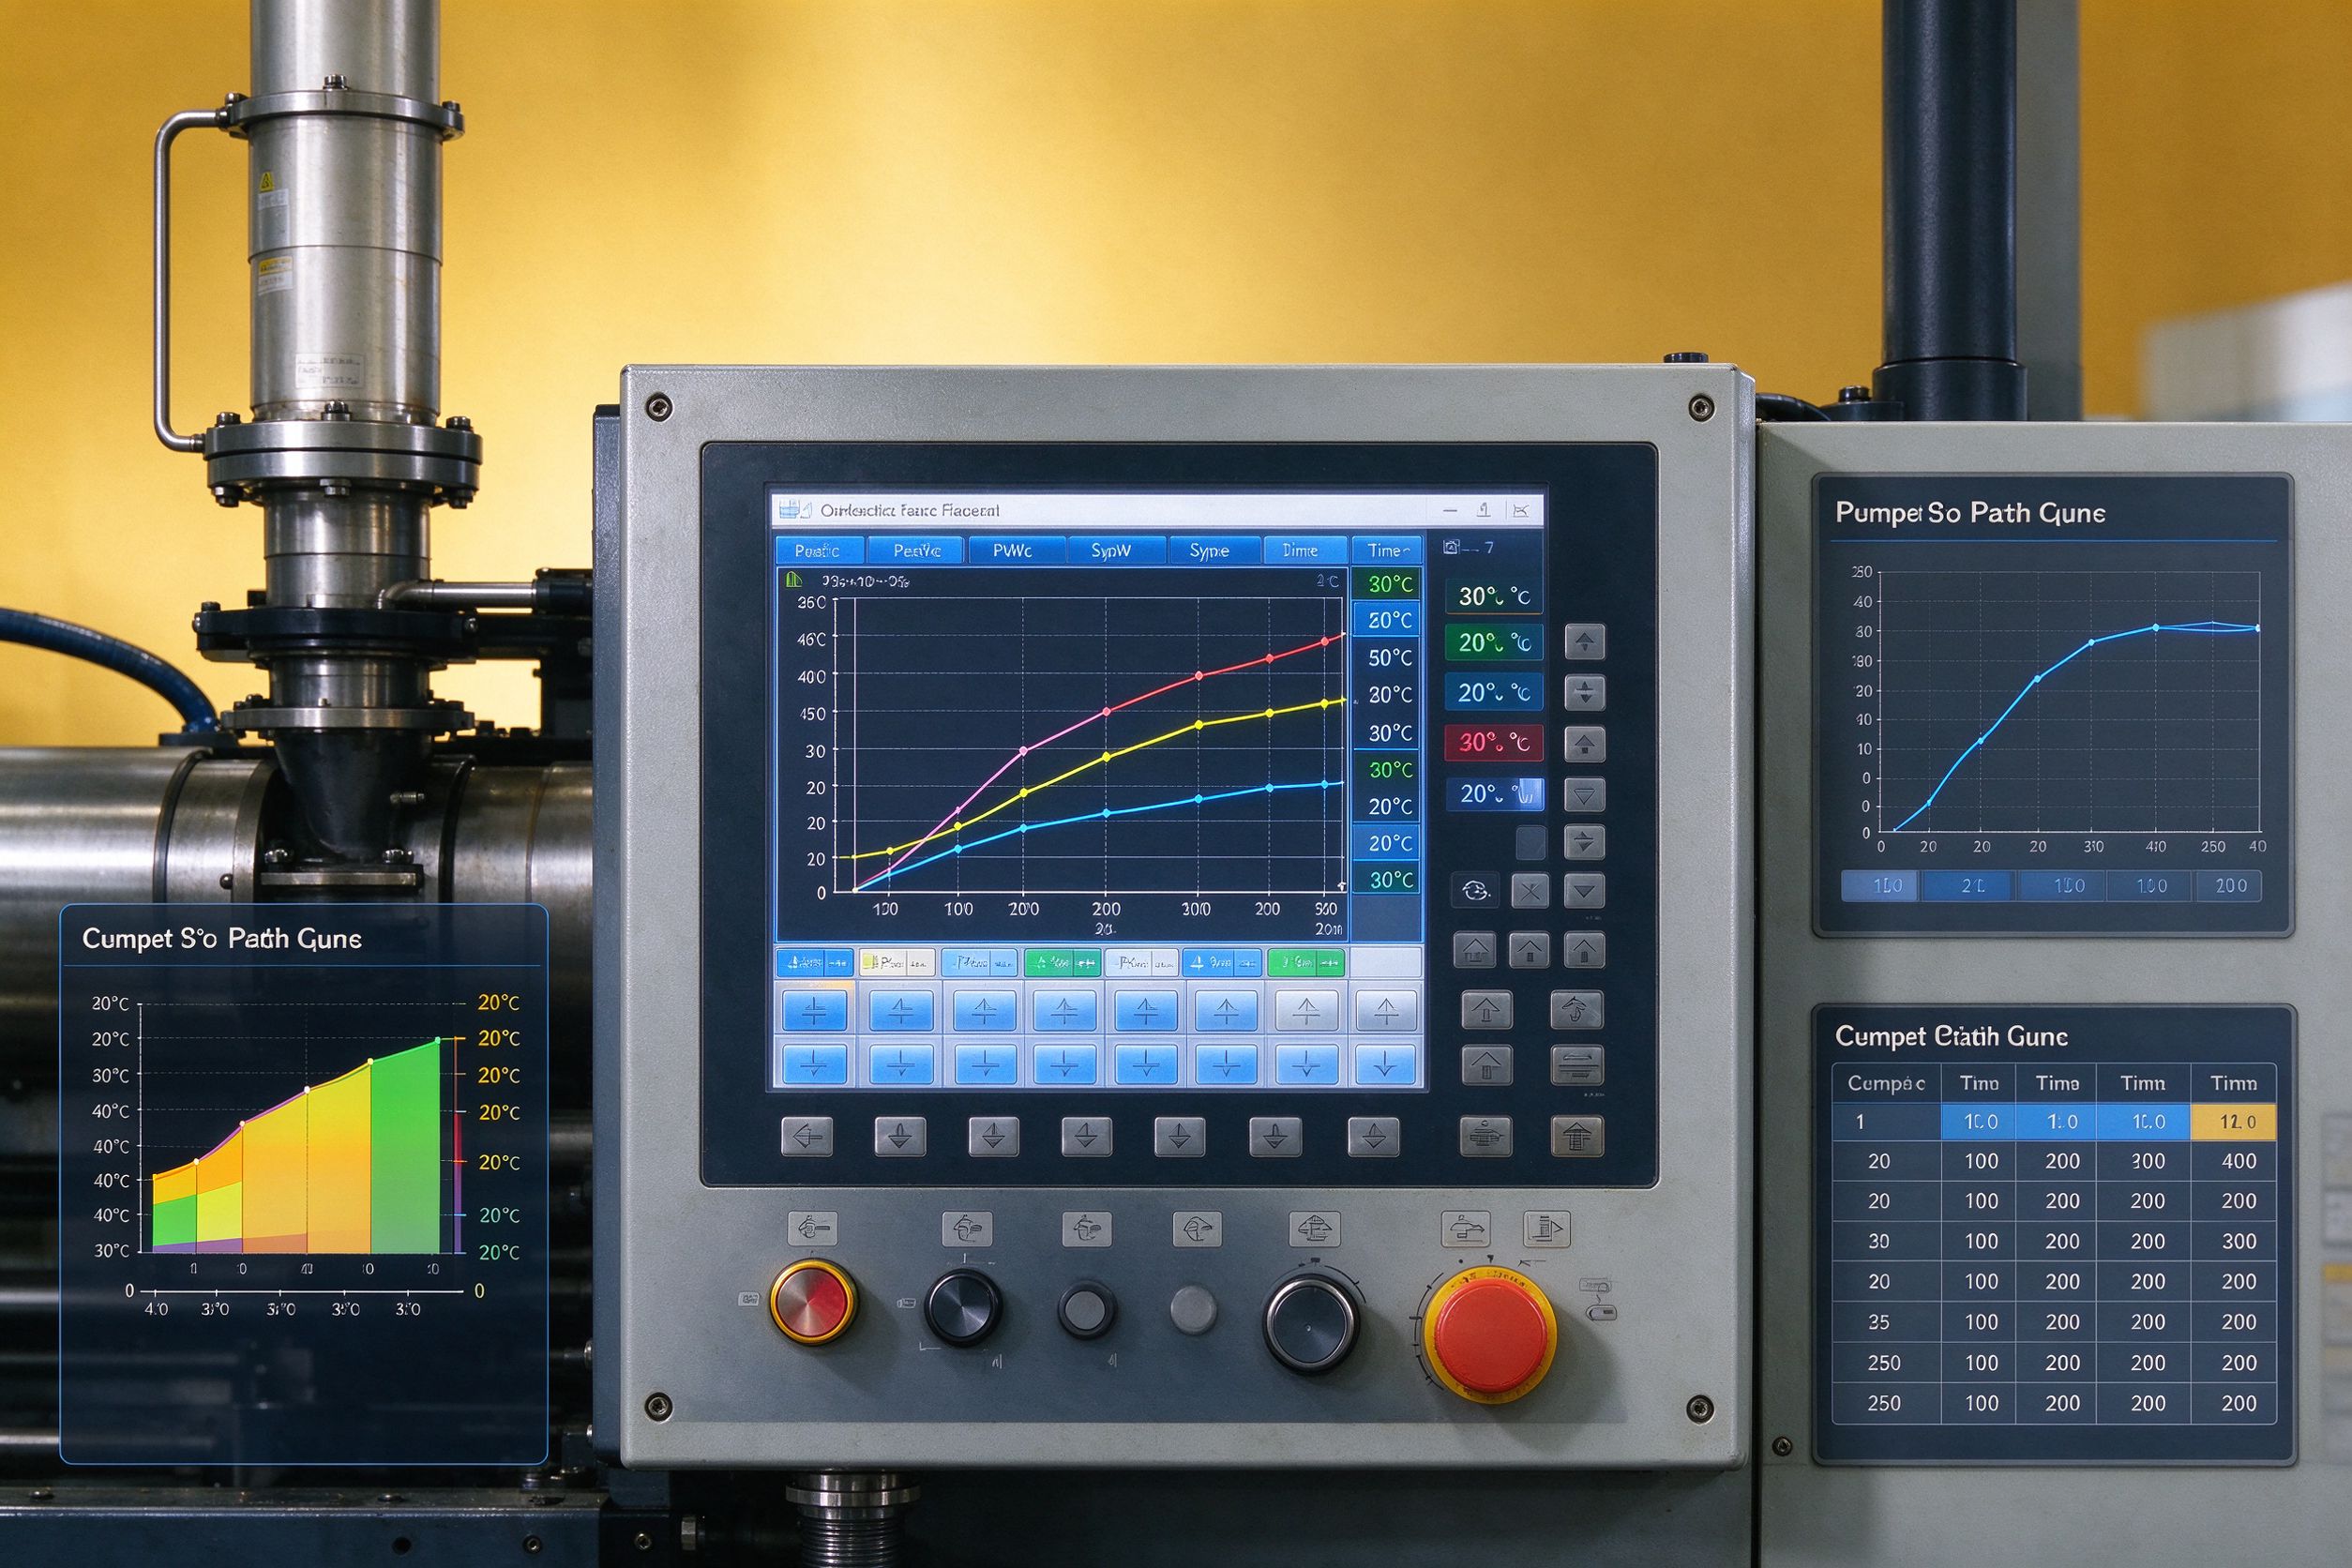
注塑成型是一个复杂的物理过程,涉及塑料熔体在料筒中的塑化、通过喷嘴和流道注入型腔、在型腔内冷却定型等多个阶段。工艺参数的设置直接决定了制品的外观质量、尺寸精度和力学性能。注塑工艺参数主要分为四大类:温度参数、压力参数、速度参数和时间参数,各参数之间相互影响、相互制约。
合理的工艺参数不是孤立设定的,而是根据材料特性、模具结构、制品要求综合调整的结果。同一款模具在不同注塑机上、使用不同批次原料时,最优参数组合往往存在差异,需要通过试模逐步优化。
1. 料筒温度:料筒温度决定塑料的熔融状态和流动性能。温度过低,熔体粘度大,填充困难,制品表面光泽差;温度过高,材料易分解,变色且力学性能下降。料筒温度沿进料段到喷嘴逐渐升高,形成梯度分布。
2. 喷嘴温度:喷嘴温度通常略低于料筒前段温度,防止喷嘴流涎(熔体自漏)。喷嘴温度过高会产生流涎和拉丝,过低则会出现冷料和堵塞。
3. 模具温度:模温影响制品的冷却速度和结晶度。模温高,冷却慢,制品表面光泽好、内应力小,但成型周期长;模温低,冷却快,生产效率高,但制品易产生内应力和表面缺陷。
1. 注射压力:注射压力是推动熔体填充型腔的动力。压力不足会导致缺胶、缩水;压力过高则产生飞边、内应力大、脱模困难。注射压力需要根据制品壁厚、流程长度和材料流动性调整。
2. 保压压力:保压是在型腔充满后继续施加压力,补充熔体冷却收缩的体积。保压压力通常为注射压力的50%-70%。保压不足会导致缩痕和尺寸偏小;保压过高则会造成飞边、脱模困难和内应力增大。
3. 背压:背压是螺杆后退时的阻力,影响塑化质量和熔体均匀性。背压高,塑化均匀,颜色分散好,但会延长成型周期、增加料筒温度。背压通常设定在5-15MPa。
1. 注射速度:注射速度决定熔体填充型腔的快慢。速度快,填充时间短,熔接痕不明显,但易产生烧焦和飞边;速度慢,填充平稳,但易产生熔接痕和表面流纹。实际生产中常采用多级注射速度,在不同阶段使用不同速度。
2. 注射时间:注射时间是熔体填充型腔的时间,通常占整个成型周期的5%-10%。注射时间过长会导致过填充,过短则填充不充分。
3. 冷却时间:冷却时间决定制品脱模时的固化程度。冷却不足,制品脱模变形;冷却过长,生产效率低。冷却时间根据制品壁厚和材料导热系数确定。
表面缺陷:银纹、气泡通常与料温过高、干燥不充分有关;飞边、毛边与注射压力过大、锁模力不足有关;熔接痕明显与料温模温低、注射速度慢有关。
尺寸问题:缩水、尺寸偏小与保压不足、保压时间短有关;翘曲变形与冷却不均、模温温差大有关;飞边导致的尺寸偏大与注射压力过高有关。
河南永丰模具在试模阶段会系统地调整温度、压力、速度、时间四大类参数,通过正交试验方法快速找到最优参数组合,减少试模次数,缩短量产准备周期。
对于汽车、电子等高精度要求的制品,河南永丰模具有限公司会将试模确定的最佳工艺参数整理成标准化工艺卡,随模具一起交付给客户,确保客户在不同机台上都能复现稳定的成型质量。
1. 先调温度后调压力:先确保材料熔融状态正常,再调整压力和速度,避免盲目调机。
2. 一次只调一个变量:每次只调整一个参数,观察变化规律,避免多参数同时调整导致无法判断因果关系。
3. 从低值开始逐步调高:注射压力、保压压力从较低值开始逐步增加,找到满足质量要求的最小参数,降低设备损耗。
4. 关注成型周期稳定性:不仅要关注单件质量,还要关注连续生产中的参数稳定性和制品一致性。
5. 做好参数记录:每次试模和调机都要详细记录参数,积累经验数据,为后续类似项目提供参考。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1
