欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565

更新日期:2026-10-31 14:30:00
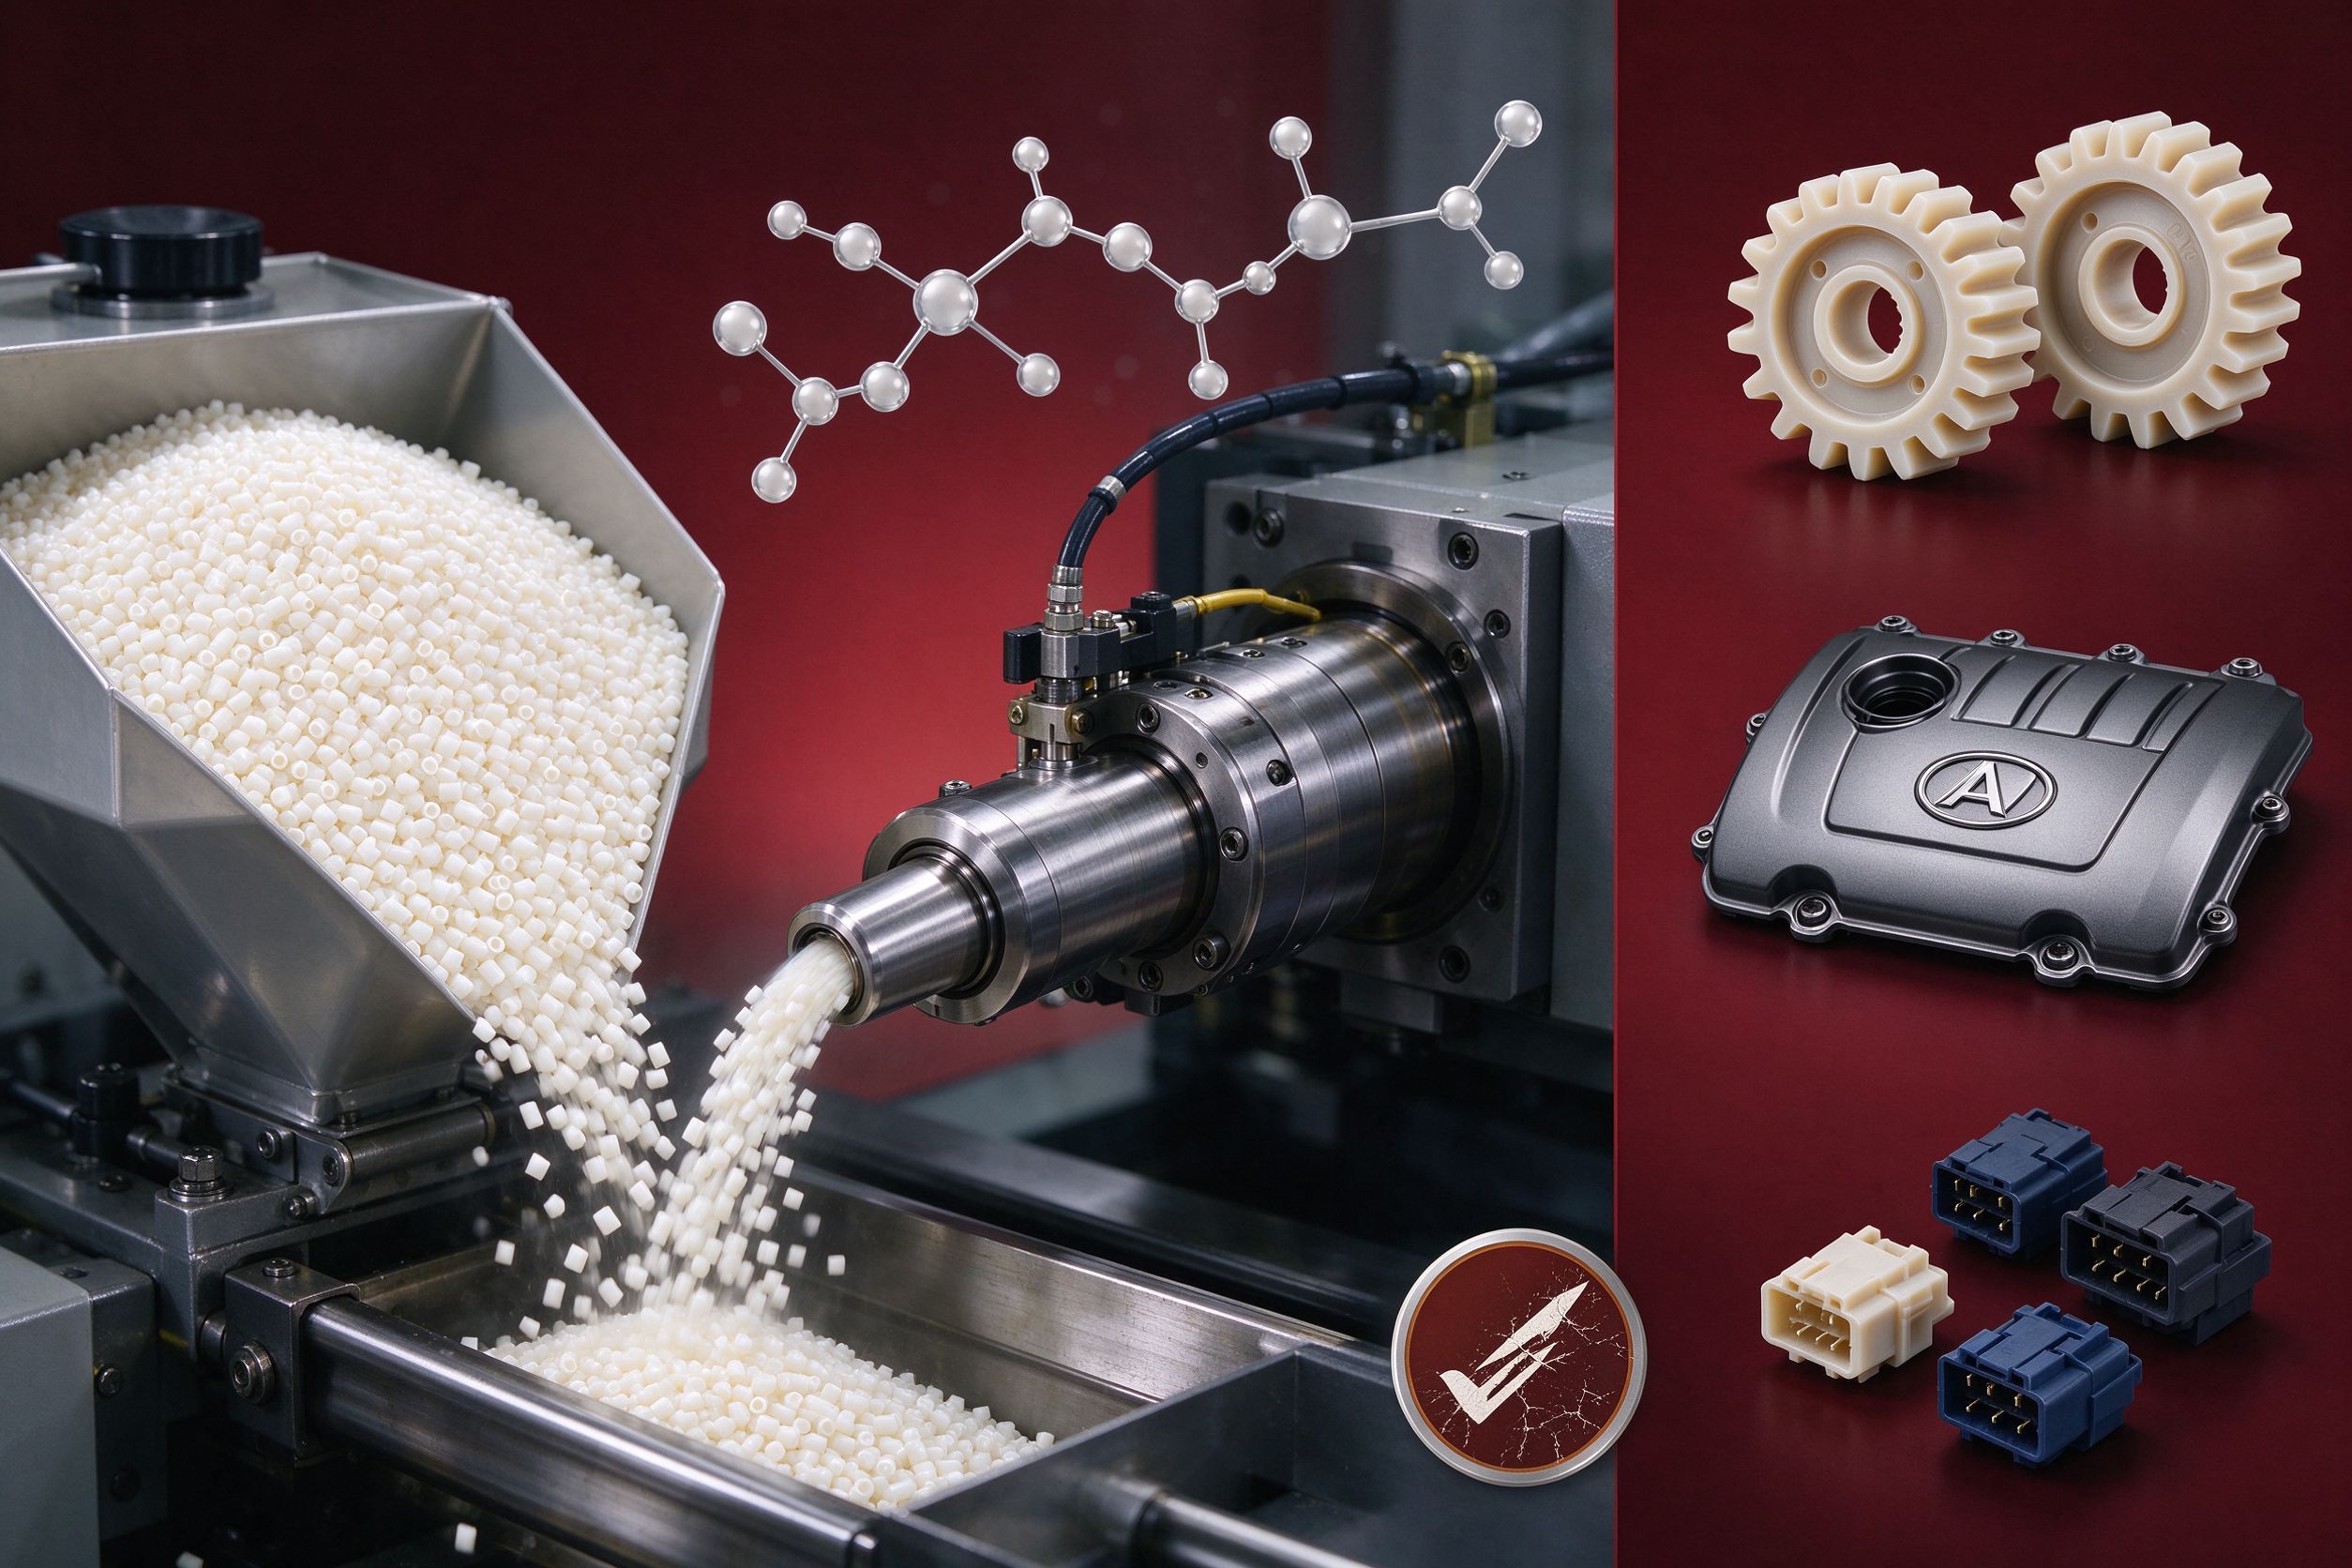
PA6(聚酰胺6,俗称尼龙6)是由己内酰胺开环聚合而成的热塑性工程塑料,是目前产量最大、应用最广的尼龙品种之一。PA6具有优异的力学性能、耐磨性、自润滑性、耐油耐化学性,且韧性好、冲击强度高,广泛应用于汽车、电子、机械、纺织等行业。
核心性能参数:密度1.13g/cm³,拉伸强度约70-80MPa,冲击强度(缺口)约5-10kJ/m²,熔点220℃,热变形温度约60-70℃,成型收缩率0.8%-2.0%。PA6最显著的特点是吸湿性强,成型后制品会因吸水而尺寸变化和性能变化,这是PA6注塑加工中必须重点关注的问题。
1. 干燥处理(最关键工序):PA6吸湿性极强,原料中水分含量超过0.1%就会导致制品表面银纹、气泡、强度下降。干燥条件:热风干燥80-90℃,时间6-8小时,含水率必须控制在0.08%以下。建议使用除湿干燥机,确保干燥效果。
2. 料筒温度:PA6熔点220℃,加工温度230-280℃。进料段220-240℃,熔融段240-270℃,喷嘴230-250℃。温度超过300℃会分解,制品变色且力学性能下降。
3. 模具温度:建议60-90℃。PA6结晶速度快,模温对结晶度和制品性能影响大。高模温(80-90℃)结晶度高、尺寸稳定性好、耐磨性能佳;低模温(40-60℃)表面光泽好、韧性高。
4. 注射压力与速度:注射压力80-120MPa,采用中高速注射。PA6流动性好,速度过快易产生飞边和烧焦;过慢则熔接痕明显。
5. 保压与冷却:保压压力为注射压力的50%-60%,保压时间根据壁厚调整。冷却时间需足够,防止脱模后变形和后收缩。
问题一:吸水后尺寸变化大
现象:PA6制品刚脱模时尺寸合格,但放置一段时间后因吸水导致尺寸胀大、精度下降。
原因:PA6分子链中的酰胺键具有强极性,容易吸收空气中的水分。吸水后分子链间距增大,体积膨胀。
解决:模具设计时必须考虑PA6的吸水膨胀率(约0.5%-1.5%),在制品尺寸计算时预留余量;对于尺寸精度要求高的零件,建议使用玻纤增强PA66或PA66+GF30,其吸水膨胀率远低于纯PA6。河南永丰模具在承接PA6精密结构件模具时,会根据制品使用环境的湿度条件,精确计算吸水膨胀补偿量,确保零件在实际使用中尺寸仍在公差范围内。
问题二:表面银纹/气泡
现象:制品表面沿料流方向出现银白色条纹,或内部有气泡。
原因:原料干燥不充分,水分在料筒中汽化。
解决:严格执行干燥工艺,使用除湿干燥机确保含水率在0.08%以下;检查干燥料斗密封性,防止干燥后的原料再次吸潮;干燥后的原料应立即使用,不宜长时间存放。
问题三:翘曲变形
现象:薄壁长条形制品、齿轮类制品脱模后出现翘曲,齿轮齿形精度下降。
原因:PA6结晶度高,冷却不均导致各部位收缩不一致;浇口位置不当导致取向差异。
解决:提高模温,使冷却更均匀;优化冷却水路布局;调整浇口位置减少取向差异;对于齿轮类精密制品,河南永丰模具有限公司会在模具设计阶段进行翘曲分析,通过预变形补偿和冷却优化将齿形变形控制在齿轮精度要求范围内。
问题四:浮纤(玻纤增强PA6)
现象:添加玻纤的PA6制品表面露出玻璃纤维,表面粗糙无光。
原因:料温模温低,玻纤从熔体表面浮起;注射速度慢。
解决:适当提高料筒温度和模具温度;提高注射速度;在模具表面进行抛光处理。
汽车工业:进气歧管、发动机罩盖、风扇叶片、门把手、齿轮、轴承等,利用PA6的耐油性和耐热性。
机械行业:齿轮、轴承、滑块、滑轮、衬套等耐磨零件,利用PA6的自润滑性和耐磨性。
电子电器:接插件、开关外壳、线圈骨架、连接器等,利用PA6的绝缘性和耐热性。
纺织/日用品:拉链、纽扣、渔具、体育器材等。
1. PA6吸湿性强,干燥是最重要的工序,必须严格控制含水率。
2. PA6成型后会继续吸水,制品尺寸会随时间变化,精密零件需进行调湿处理(沸水浸泡或调湿仓处理)。
3. PA6熔体热稳定性差,停机时必须用PS或PE清机,防止残留材料分解碳化。
4. PA6收缩率大,模具设计时需准确选择收缩率,特别是薄壁件和齿轮类零件。
5. 回收料比例建议控制在20%以内,过多会影响制品力学性能和外观质量。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1
