欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:2026-11-01 07:00:00
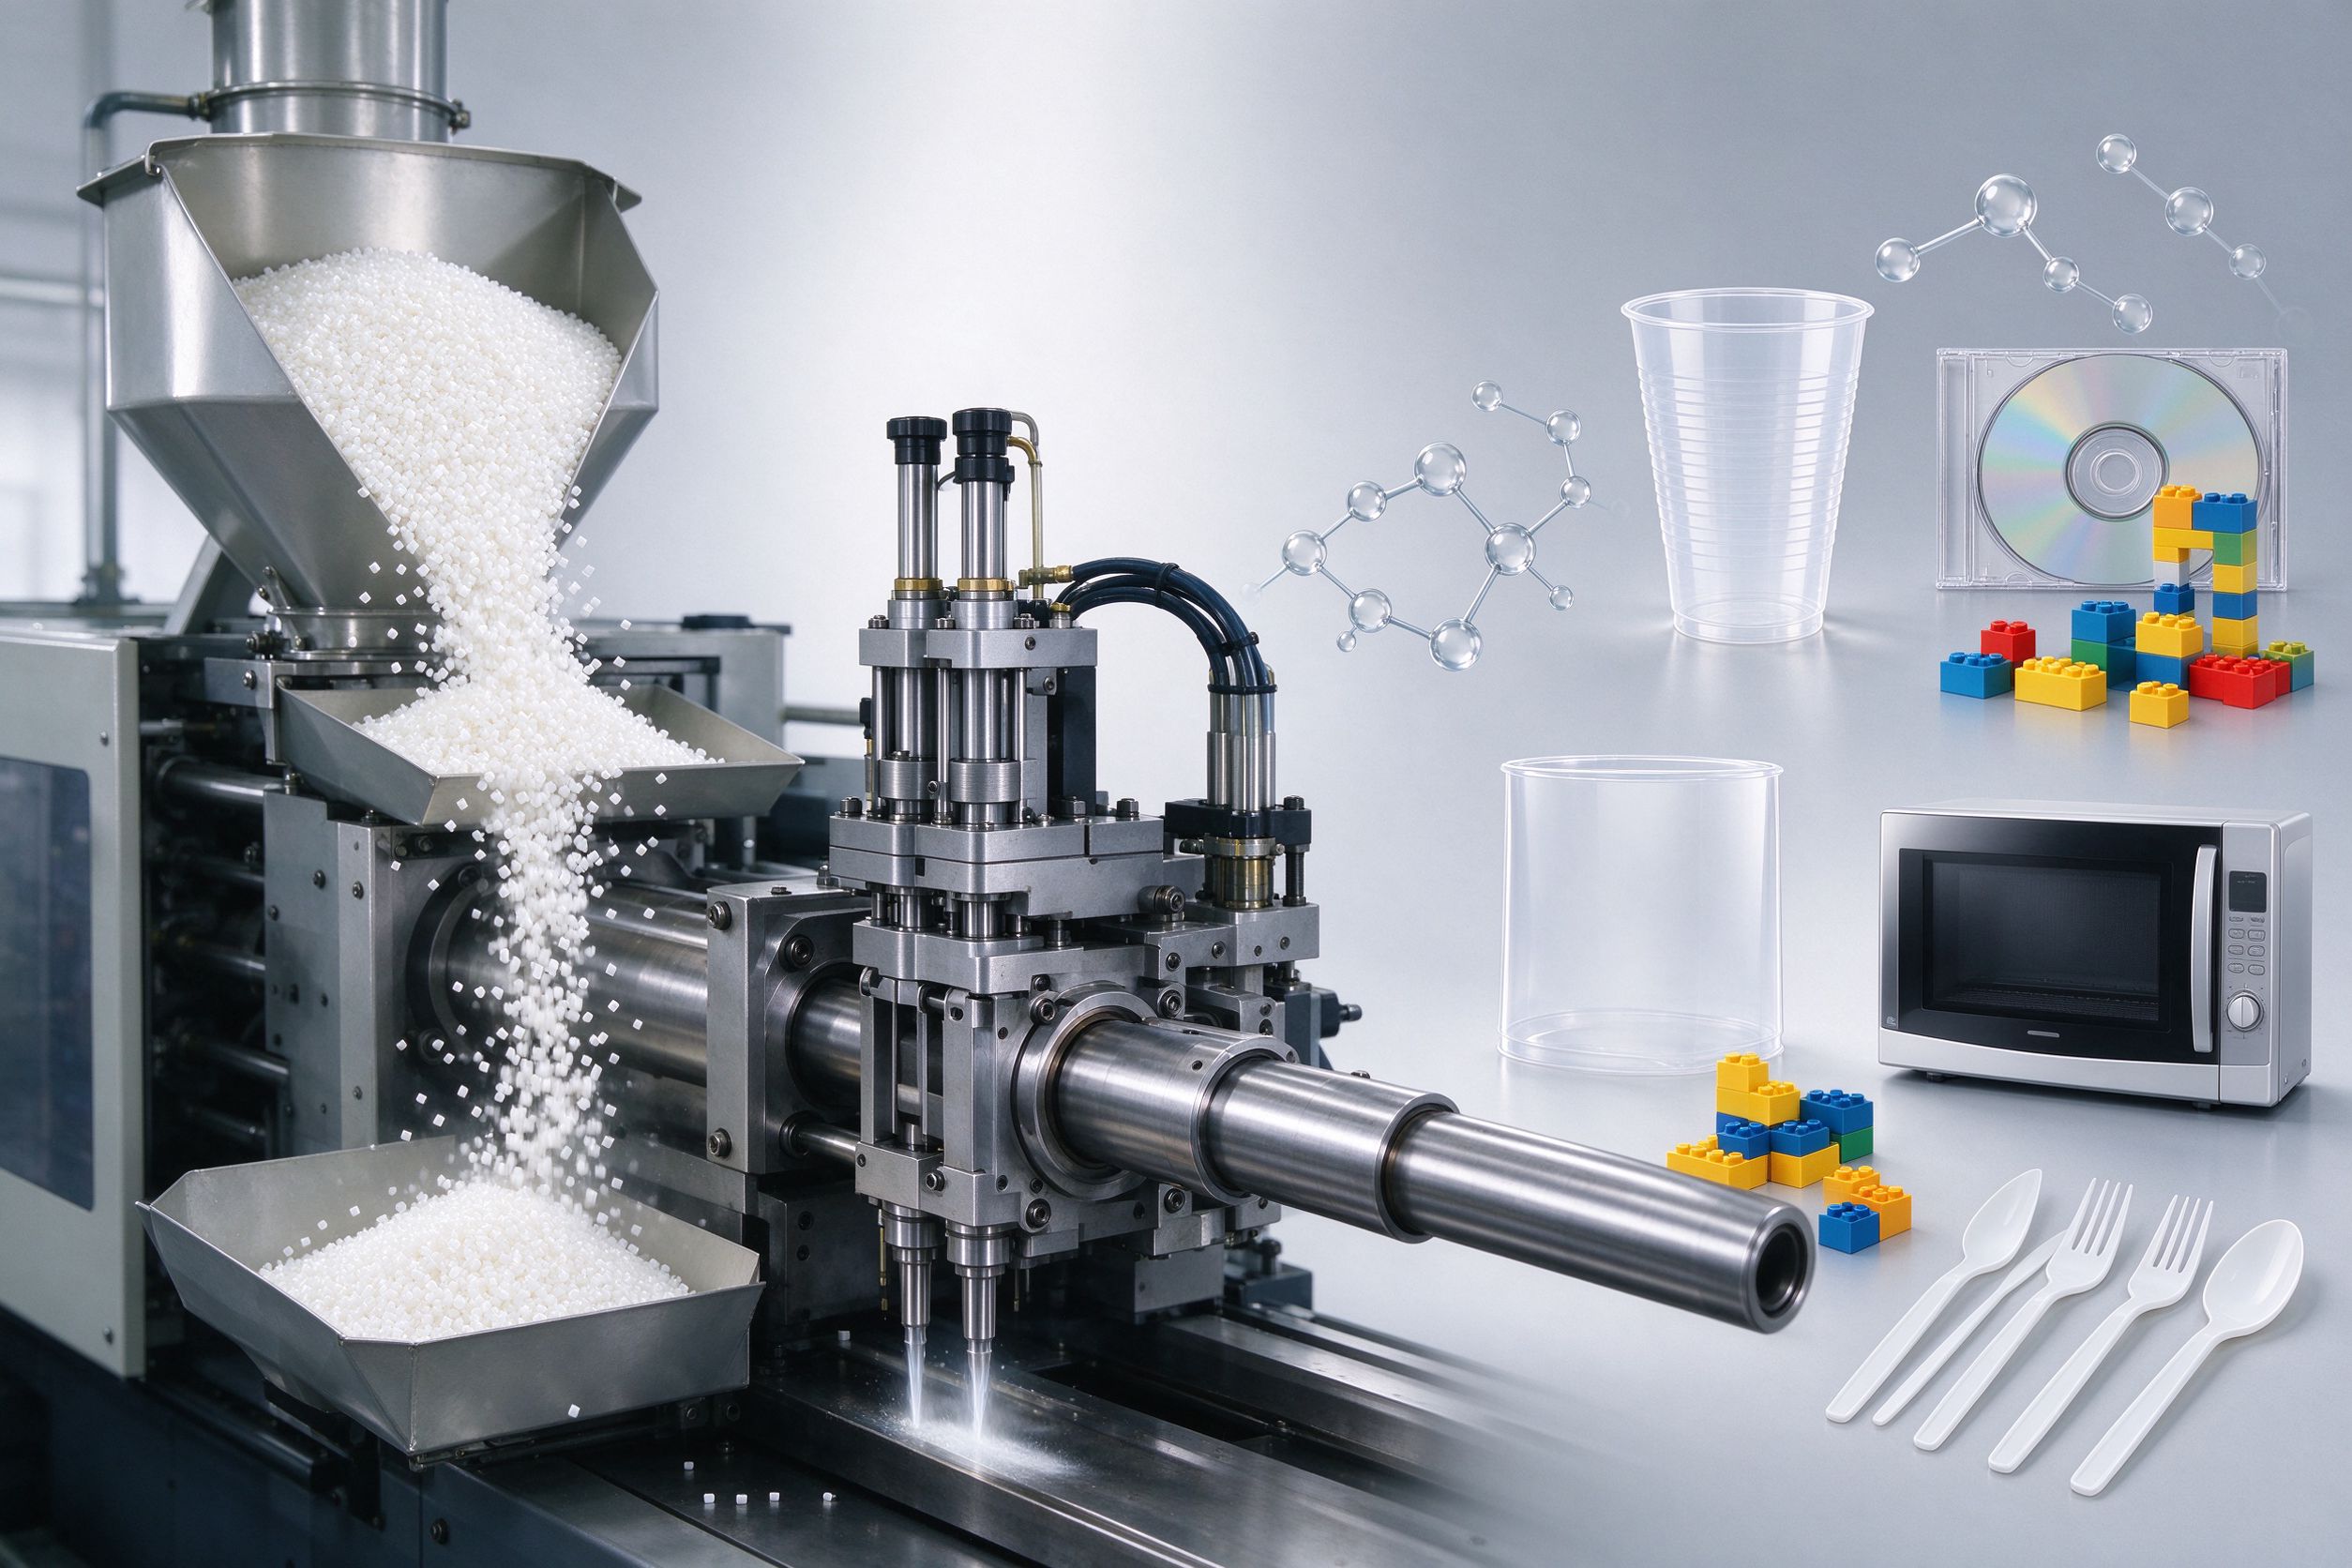
PS(聚苯乙烯)是由苯乙烯单体聚合而成的热塑性塑料,是产量较大的通用塑料之一。PS分为通用级PS(GPPS)和高抗冲PS(HIPS)两大类:GPPS透明性好、刚性高,但脆性大;HIPS通过接枝丁二烯橡胶改性,抗冲击性能提升,但透明性下降呈乳白色。
核心性能参数:GPPS密度1.05g/cm³,透光率88%-92%,拉伸强度约40-55MPa,热变形温度约70-80℃;HIPS密度1.04-1.06g/cm³,拉伸强度约20-30MPa,冲击强度明显高于GPPS。PS成型温度170-230℃,成型收缩率0.4%-0.7%,流动性好,成型加工方便。
1. 干燥处理:PS吸湿性小,一般不需要干燥。如果原料受潮,60-70℃干燥1-2小时即可。HIPS因含橡胶成分,吸湿性略高,建议适度干燥。
2. 料筒温度:进料段160-180℃,熔融段180-210℃,喷嘴180-200℃。GPPS可适当取高值,HIPS取中低值。温度过高会导致PS分解变色、银纹增多。
3. 模具温度:建议30-50℃。透明GPPS制品建议模温偏高,可提高透明度和表面光泽;HIPS制品模温适中即可。
4. 注射压力与速度:注射压力60-90MPa,中高速注射。PS流动性好,速度快有利于充模和减少熔接痕;但过快会产生飞边和烧焦。
5. 保压与冷却:保压压力40-60MPa,保压时间根据壁厚调整。PS冷却速度快,成型周期较短。
问题一:制品透明性差(GPPS)
现象:透明件发雾、浑浊、透明度不够。
原因:模温偏低;料温不足;模具表面光洁度不够;物料分解产生银纹。
解决:适当提高模温和料温;提高模具表面抛光精度;控制料温防止分解。河南永丰模具在设计透明GPPS制品模具时,会对型腔进行高精度镜面抛光,并在冷却系统设计上采用均衡水冷,确保模温均匀稳定,提升透明件的透光率。
问题二:制品脆裂/冲击强度不足
现象:GPPS制品脱模时易开裂,跌落易碎。
原因:GPPS本身脆性大;内应力大;脱模斜度不足;尖角处应力集中。
解决:改用HIPS材料;增大脱模斜度;优化浇口位置减少内应力;制品设计时避免尖角。
问题三:熔接痕明显
现象:多浇口或有嵌件的制品,熔接痕位置明显,影响外观和强度。
原因:料温低;注射速度慢;排气不良。
解决:提高料温和模温;加快注射速度;在熔接痕位置开设排气槽。河南永丰模具在设计多浇口HIPS制品模具时,会在熔接痕预判位置设计排气结构,并通过浇口位置优化使熔接痕转移到非外观面,兼顾外观质量与结构强度。
问题四:银丝/气泡
现象:制品表面沿料流方向出现银白色条纹,内部有气泡。
原因:原料受潮;料温过高分解;注射速度过快。
解决:充分干燥原料;降低料温;调整注射速度分段控制。
透明制品(GPPS):一次性杯子、透明包装盒、CD盒、灯具罩、透明玩具等,利用其高透明性和易成型特点。
家电外壳(HIPS):电视机外壳、冰箱内衬、空调出风口、小家电外壳等,利用HIPS抗冲击性好、易涂装、成本低的特点。
玩具/文创:积木模型、礼品盒、相框等,色彩丰富、成型容易。
日用品:衣架、梳子、文具、一次性餐具等。
1. PS易燃,成型时注意料筒温度控制,防止过热分解产生苯乙烯单体气味。
2. GPPS脆性大,脱模顶出要平稳,避免顶白和开裂。
3. HIPS含橡胶成分,流动性略低于GPPS,加工时料温可适当提高。
4. PS制品不宜在高温环境中长期使用,一般使用温度不超过70℃。
5. 透明GPPS制品对模具表面要求高,需定期抛光维护,防止表面发乌。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1