欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:2026-11-01 13:00:00
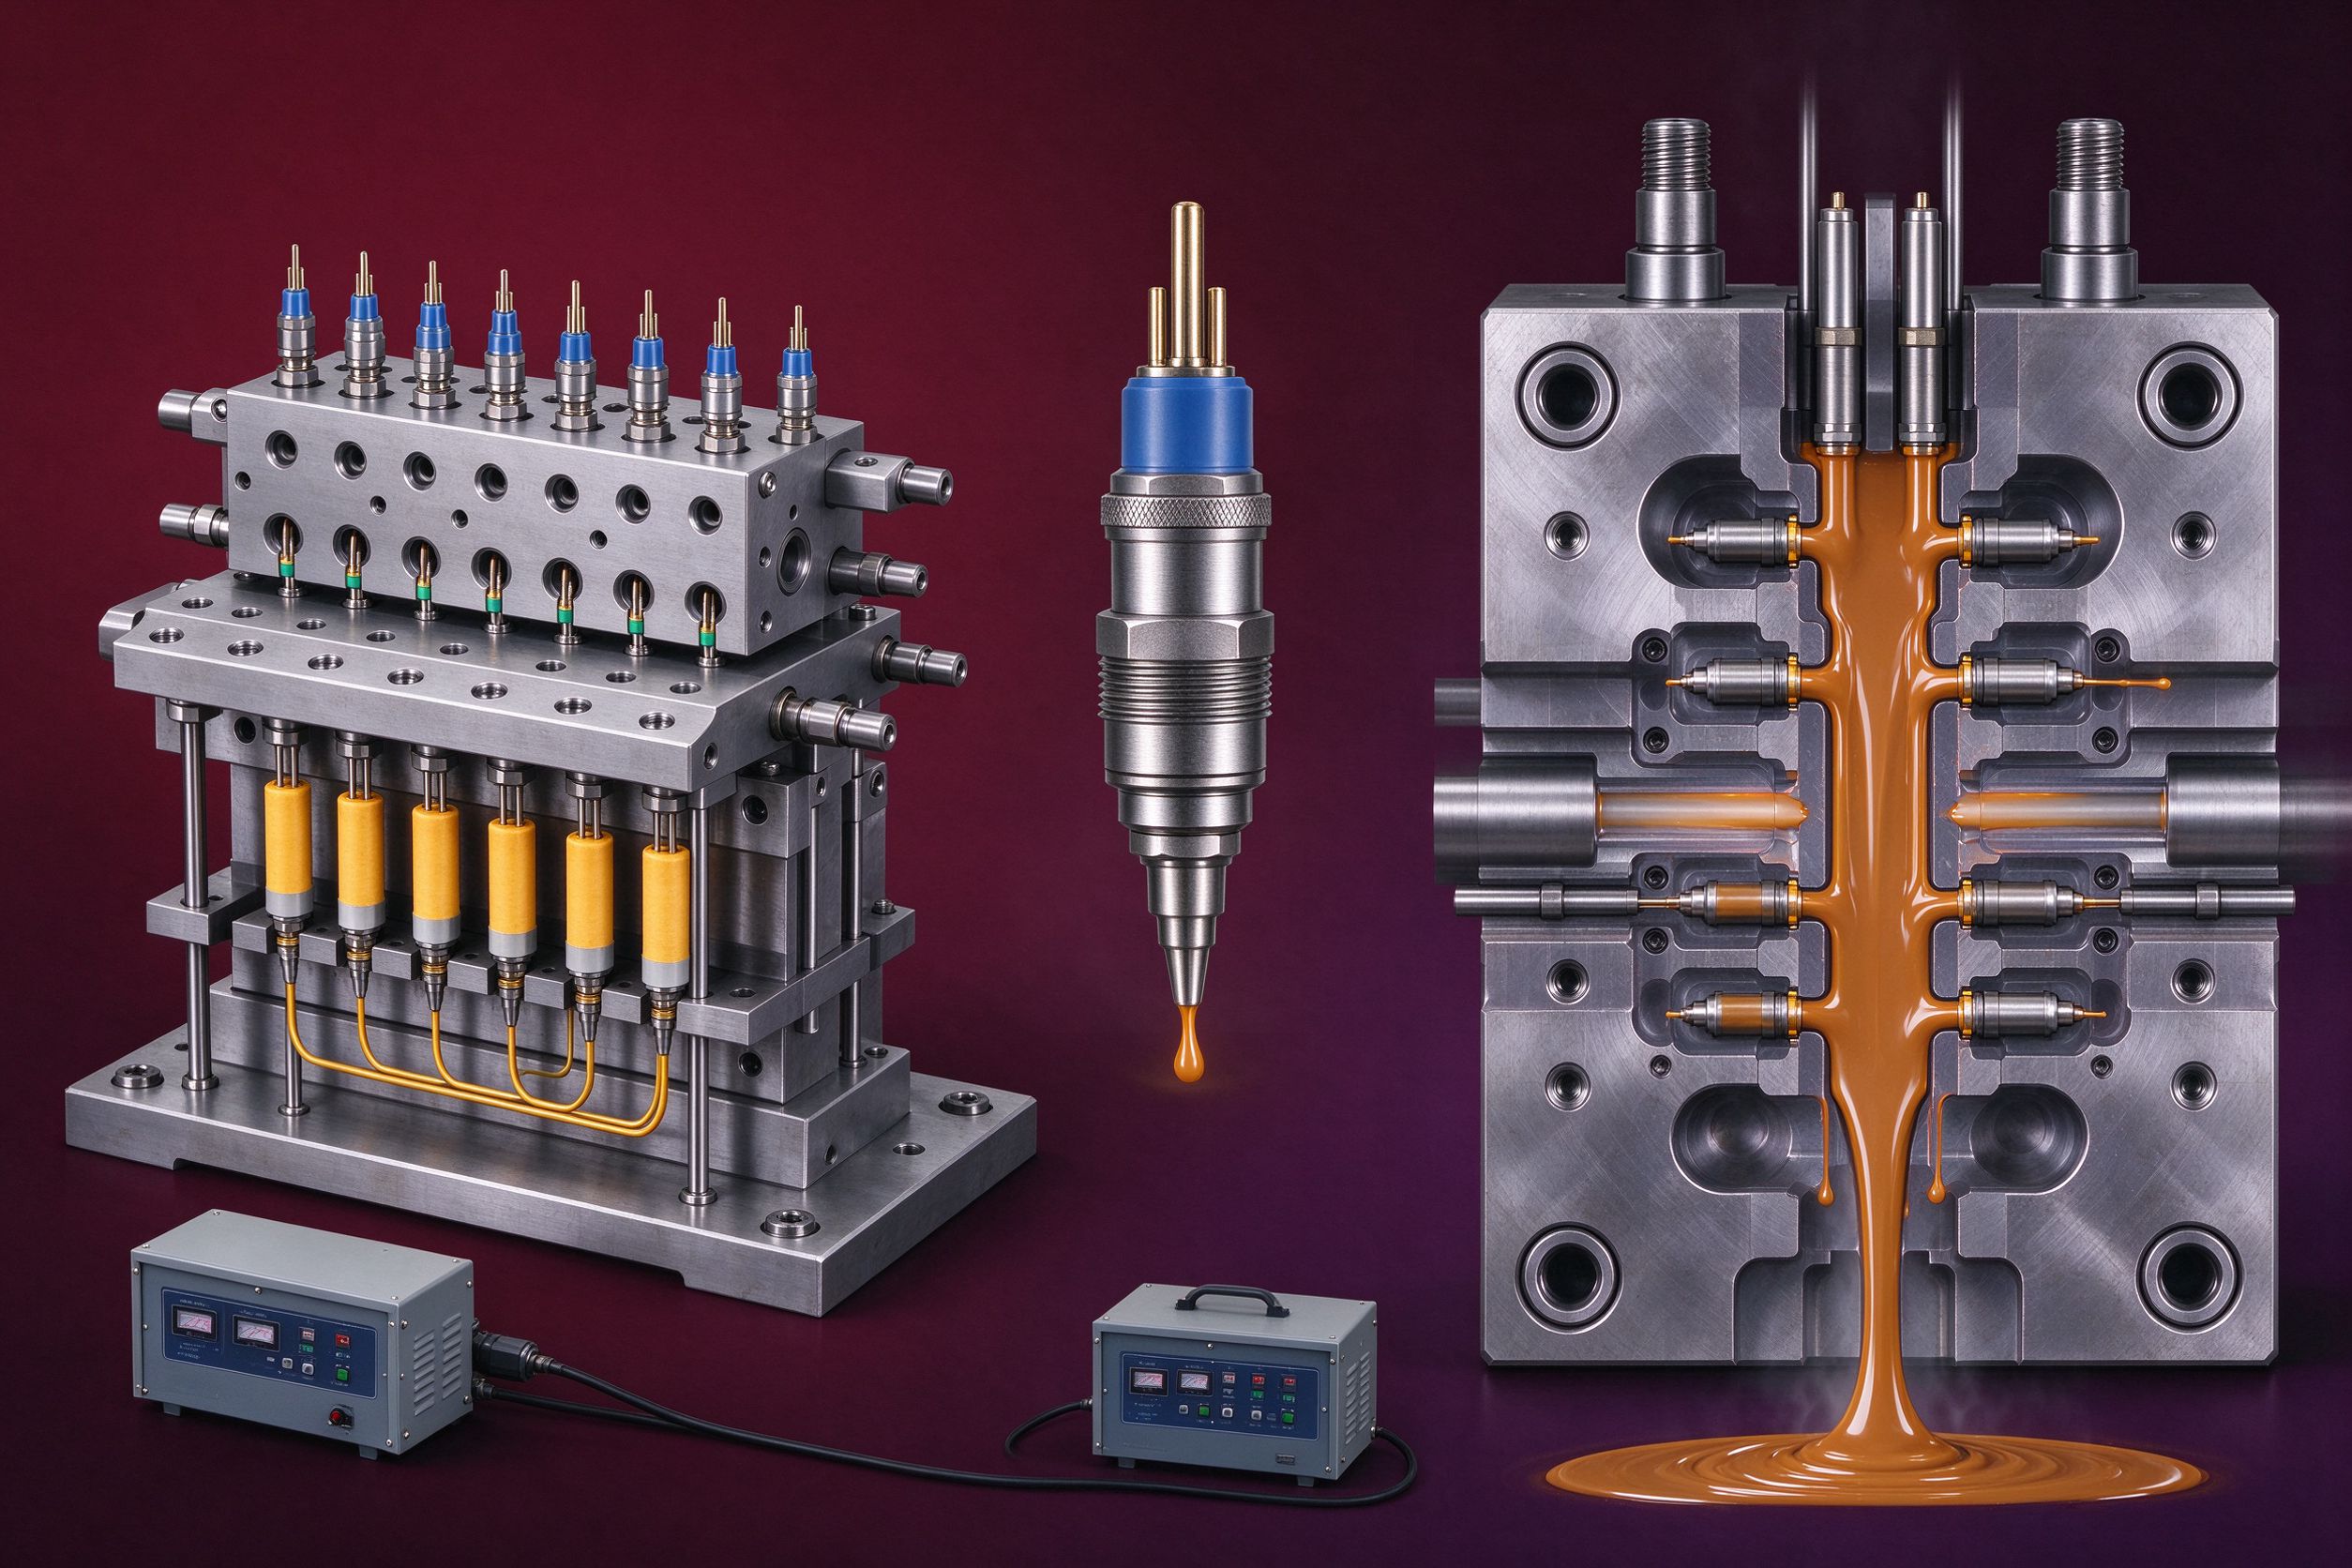
热流道系统是通过加热的方式使注塑模具流道内的塑料保持熔融状态的一套装置。与传统冷流道相比,热流道在每次注塑循环后不需要取出流道凝料,熔体直接从喷嘴进入型腔,从而减少了材料浪费、缩短了成型周期、提高了制品质量。
工作原理:热流道系统通过加热元件(加热圈、加热棒)对流道板和喷嘴进行持续加热,使流道内的塑料始终保持熔融状态。注塑机射出的熔体经过主射嘴进入分流板,再通过各喷嘴进入型腔。整个流道系统温度由独立的温控箱精确控制,确保熔体在输送过程中不会冷凝。
1. 热喷嘴:熔体进入型腔的出口部件,分为开式喷嘴和针阀式喷嘴。开式喷嘴结构简单,适用于一般制品;针阀式喷嘴通过阀针控制浇口开闭,适用于外观要求高或需要控制保压的制品。
2. 分流板:连接主射嘴和各喷嘴的熔体分配通道,将熔体均匀分配到各个型腔。分流板的流道设计需考虑熔体平衡,保证各型腔填充一致。
3. 加热系统:包括加热圈、加热棒和热电偶,对分流板和喷嘴进行加热和温度反馈。
4. 温控箱:独立的温度控制单元,每个温区单独控制,精度可达±1℃。
5. 密封与绝缘:热流板与模具板之间设置隔热垫,减少热量传导到模具,保持模具温度稳定。
热流道优势:
1. 无流道凝料,节省原料,尤其适用于高价工程塑料。
2. 缩短成型周期,无需冷却和取出流道料。
3. 浇注系统温度可控,熔体质量稳定,减少制品内应力。
4. 可实现多型腔均衡填充,提高制品一致性。
热流道局限:
1. 模具成本较高,热流道系统占模具费用的20%-40%。
2. 模具结构复杂,加工和安装难度大。
3. 换色困难,不同颜色材料切换时需要清理流道。
4. 不适合热敏性强、容易分解的材料。
问题一:浇口拉丝/流涎
现象:开模时浇口处熔体拉丝,或熔体从喷嘴流出,污染制品。
原因:喷嘴温度过高;浇口尺寸过大;保压结束后熔体仍有压力。
解决:适当降低喷嘴温度;减小浇口尺寸;采用针阀式喷嘴。河南永丰模具在设计外观件热流道模具时,会根据制品外观要求选用针阀式热喷嘴,并通过阀针开闭时序控制浇口质量,有效避免浇口拉丝和流涎问题,提升制品表面质量。
问题二:温度不均/局部过热
现象:分流板各温区温度偏差大,部分区域材料分解变色。
原因:加热圈布置不均;热电偶位置不合理;温控箱故障。
解决:合理布置加热元件;正确安装热电偶;定期校准温控箱。
问题三:制品缺胶/填充不足
现象:部分型腔填充不完整,制品缺料。
原因:流道不平衡;喷嘴堵塞;温度偏低熔体粘度大。
解决:优化流道平衡设计;检查清理喷嘴;适当提高流道温度。
问题四:换色困难
现象:更换颜色后,制品仍有颜色条纹,需要多次注射才能清净。
原因:流道死角积存旧料;分流板流道设计不合理。
解决:选用流线型流道设计,减少死角;换色时用清洗料冲洗。河南永丰模具在设计多型腔热流道模具时,会采用平衡式流道布局和圆角过渡设计,避免流道死角和滞留区,既保证各型腔填充均匀,也方便后续换色清洗,降低客户换色成本。
主要应用:大批量生产的塑料制品,如汽车保险杠、仪表盘、家电外壳、电子接插件、包装容器等;多型腔精密模具;透明制品和外观要求高的制品。
注意事项:
1. 热流道温度需根据材料特性设定,不同塑料的加工温度差异大,不可混用参数。
2. 开机前必须先预热热流道,达到设定温度后再合模注塑,防止冷料堵塞。
3. 停机时需关闭加热并清理流道,防止残留材料碳化分解。
4. 定期检查加热圈和热电偶是否正常,避免局部过热损坏材料。
5. 热流道模具需单独订购,设计阶段就要与热流道供应商沟通确认喷嘴位置和尺寸。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1