欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:2026-11-01 09:00:00
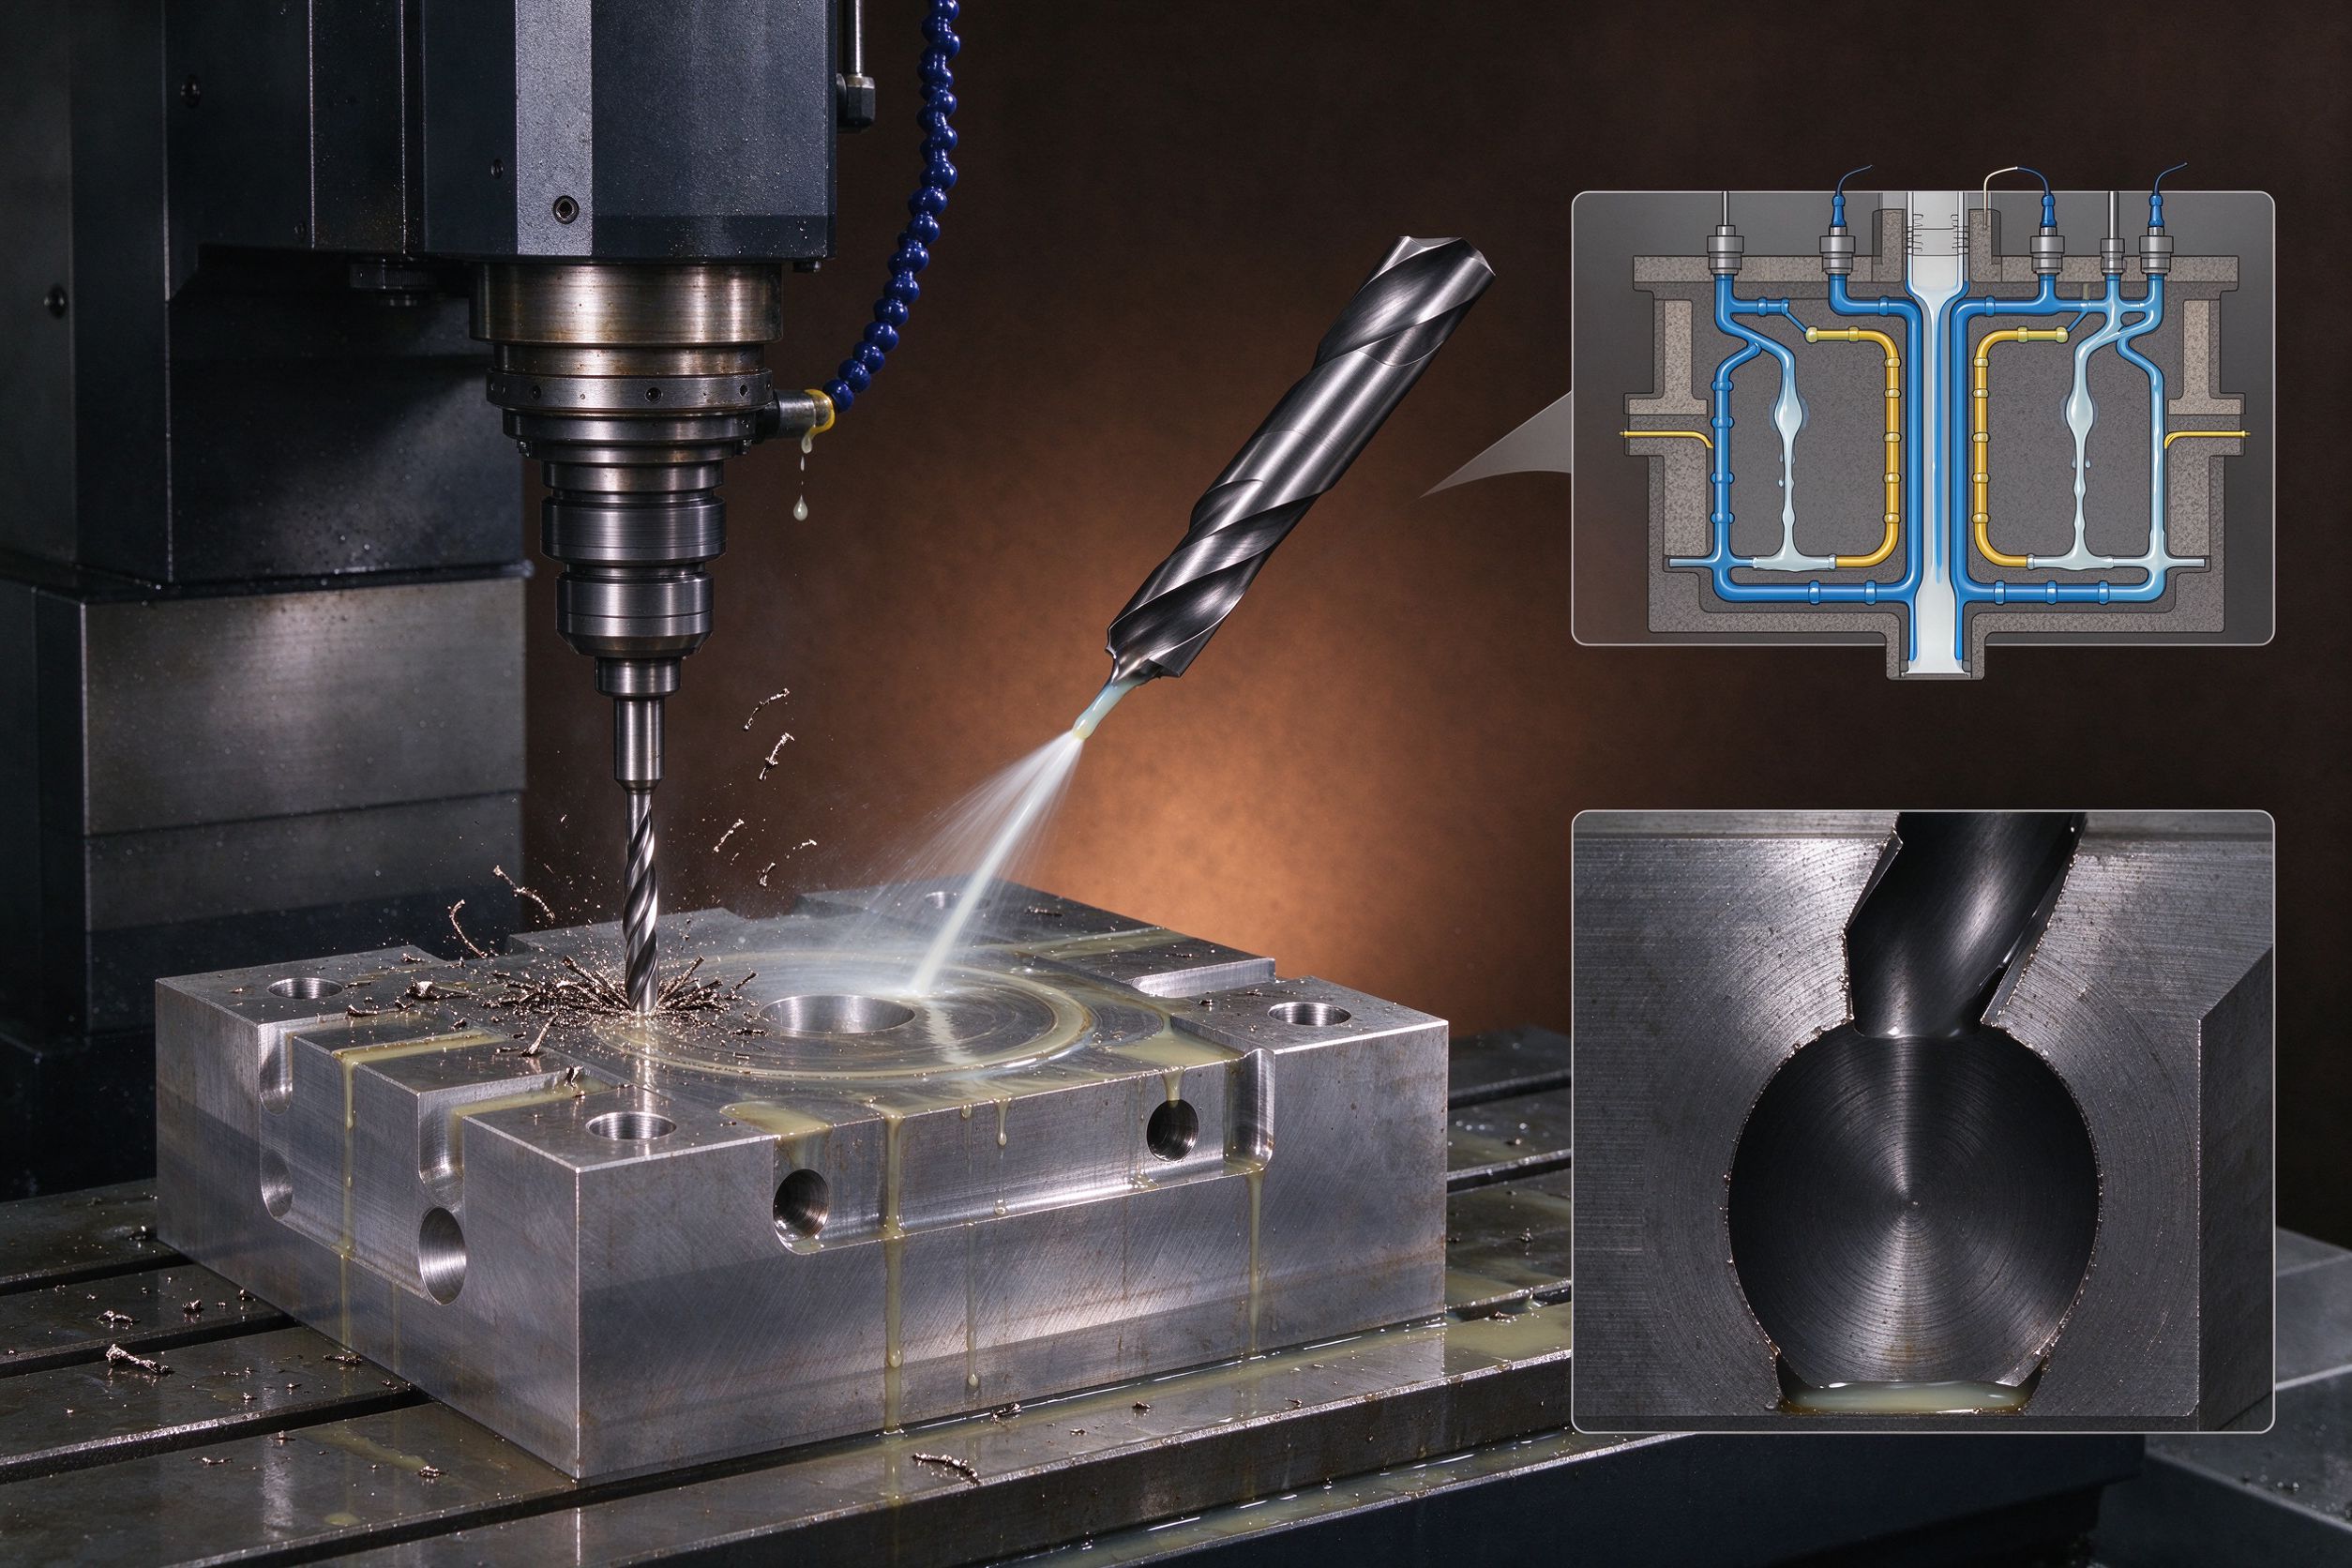
深孔钻加工是指对长径比(孔深与孔径之比)大于5的孔进行精密钻削的加工工艺。在模具制造中,深孔钻主要用于加工模具冷却水路、顶针孔、丝筒孔、加热棒孔等。模具冷却水路的质量直接影响注塑成型周期和制品质量,是深孔钻加工的核心应用场景。
深孔钻加工的特点:孔径通常从φ3mm到φ30mm,孔深可达孔径的20-50倍;加工精度IT7-IT10,表面粗糙度Ra1.6-3.2;加工过程中需要高压冷却液排屑和冷却钻头。与普通钻孔相比,深孔钻不需要预钻引导孔,一次走刀完成,孔的直线度和位置度更有保障。
加工原理:采用内排屑深孔钻(BTA深孔钻)或枪钻系统,钻头为单刃或多刃硬质合金钻头。高压冷却液从钻头内部输入,通过钻头内部通道将切屑从孔底向外排出,同时冷却钻头切削刃。这种内排屑方式确保切屑不会划伤已加工孔壁。
常用设备:深孔钻床分为卧式和立式两种。卧式深孔钻床适合加工长轴类和大型模具板,立式深孔钻床适合加工中小型模架。设备通常配备高压冷却系统(压力1-10MPa)、数控分度转台和深度控制系统。
刀具选择:φ3-φ12mm小孔多用枪钻;φ12mm以上中等孔多用BTA深孔钻;加工淬硬钢(HRC40以上)选用涂层硬质合金钻头;加工预硬钢(NAK80、718H等)选用普通硬质合金钻头。
1. 加工前准备:根据模具图纸确定水路走向、孔径、孔深和位置。在模具模板上划线打点,或用CNC先钻定位引导孔(深1-2mm),防止钻头偏斜。检查工件装夹是否牢固,冷却液浓度和压力是否正常。
2. 钻削参数:切削速度根据孔径和材料调整:加工钢件约60-100m/min,进给量0.05-0.15mm/r。小孔(φ3-φ5)降低切削速度防止断钻;大孔(φ20以上)适当提高进给。
3. 加工监控:加工过程中监控冷却液压力变化,压力突然升高说明排屑不畅;压力下降说明钻头磨损或断钻。听加工声音是否平稳,观察切屑形状是否均匀。
4. 贯通与收尾:接近贯通时降低进给量,防止钻头突然穿出造成崩刃或孔口毛刺。贯通后继续进给一段距离,确保切屑全部排出。
问题一:孔偏斜/位置度超差
现象:钻出的孔偏离设计位置,孔壁不直。
原因:没有引导孔;工件装夹不稳;钻头磨损;加工参数不当。
解决:加工前打定位引导孔;检查装夹刚性;及时更换磨损钻头。河南永丰模具在设计模具冷却水路时,会根据水路深度和位置提前规划钻削基准,在模板上下两面设置工艺定位孔,确保深孔钻一次成型的位置精度,避免水路偏位导致冷却不均。
问题二:孔壁划伤/表面粗糙
现象:孔壁有螺旋状划痕,表面粗糙度差。
原因:切屑排出不畅;冷却液压力不足;钻头磨损。
解决:检查冷却液浓度和压力;及时更换钻头;调整进给参数。
问题三:钻头折断
现象:钻头断在孔内,取出困难。
原因:进给量过大;切屑堵塞;钻头磨损未及时更换。
解决:合理选择进给参数;保持冷却液畅通;定期检查刀具磨损。河南永丰模具在深孔钻加工环节,会针对不同模具钢材料(如S136、718H、NAK80等)制定对应的切削参数表,并在加工过程中采用分段进给策略,在孔深每增加一定深度时短暂退刀排屑,有效降低钻头折断风险。
问题四:孔口毛刺大
现象:孔出口处有较大毛刺,需要后续研磨。
原因:贯通时进给过快;钻头磨损。
解决:接近贯通时降低进给量;及时更换钻头;出口处增加支撑垫板。
1. 深孔钻加工前必须确认工件内部无预留孔洞或镶件,防止钻到空位置时钻头崩刃。
2. 冷却液要定期过滤更换,杂质会加速钻头磨损并影响排屑。
3. 加工长孔时注意钻头伸长量,悬伸过长会导致孔偏斜。
4. 深孔钻加工完成后,用压缩空气或高压水冲洗孔内,确保切屑残留清除干净。
5. 冷却水路加工完成后要做水压测试(通常0.5-1MPa保压30分钟),确认无渗漏再进入下道工序。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1