欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:2026-11-01 10:00:00
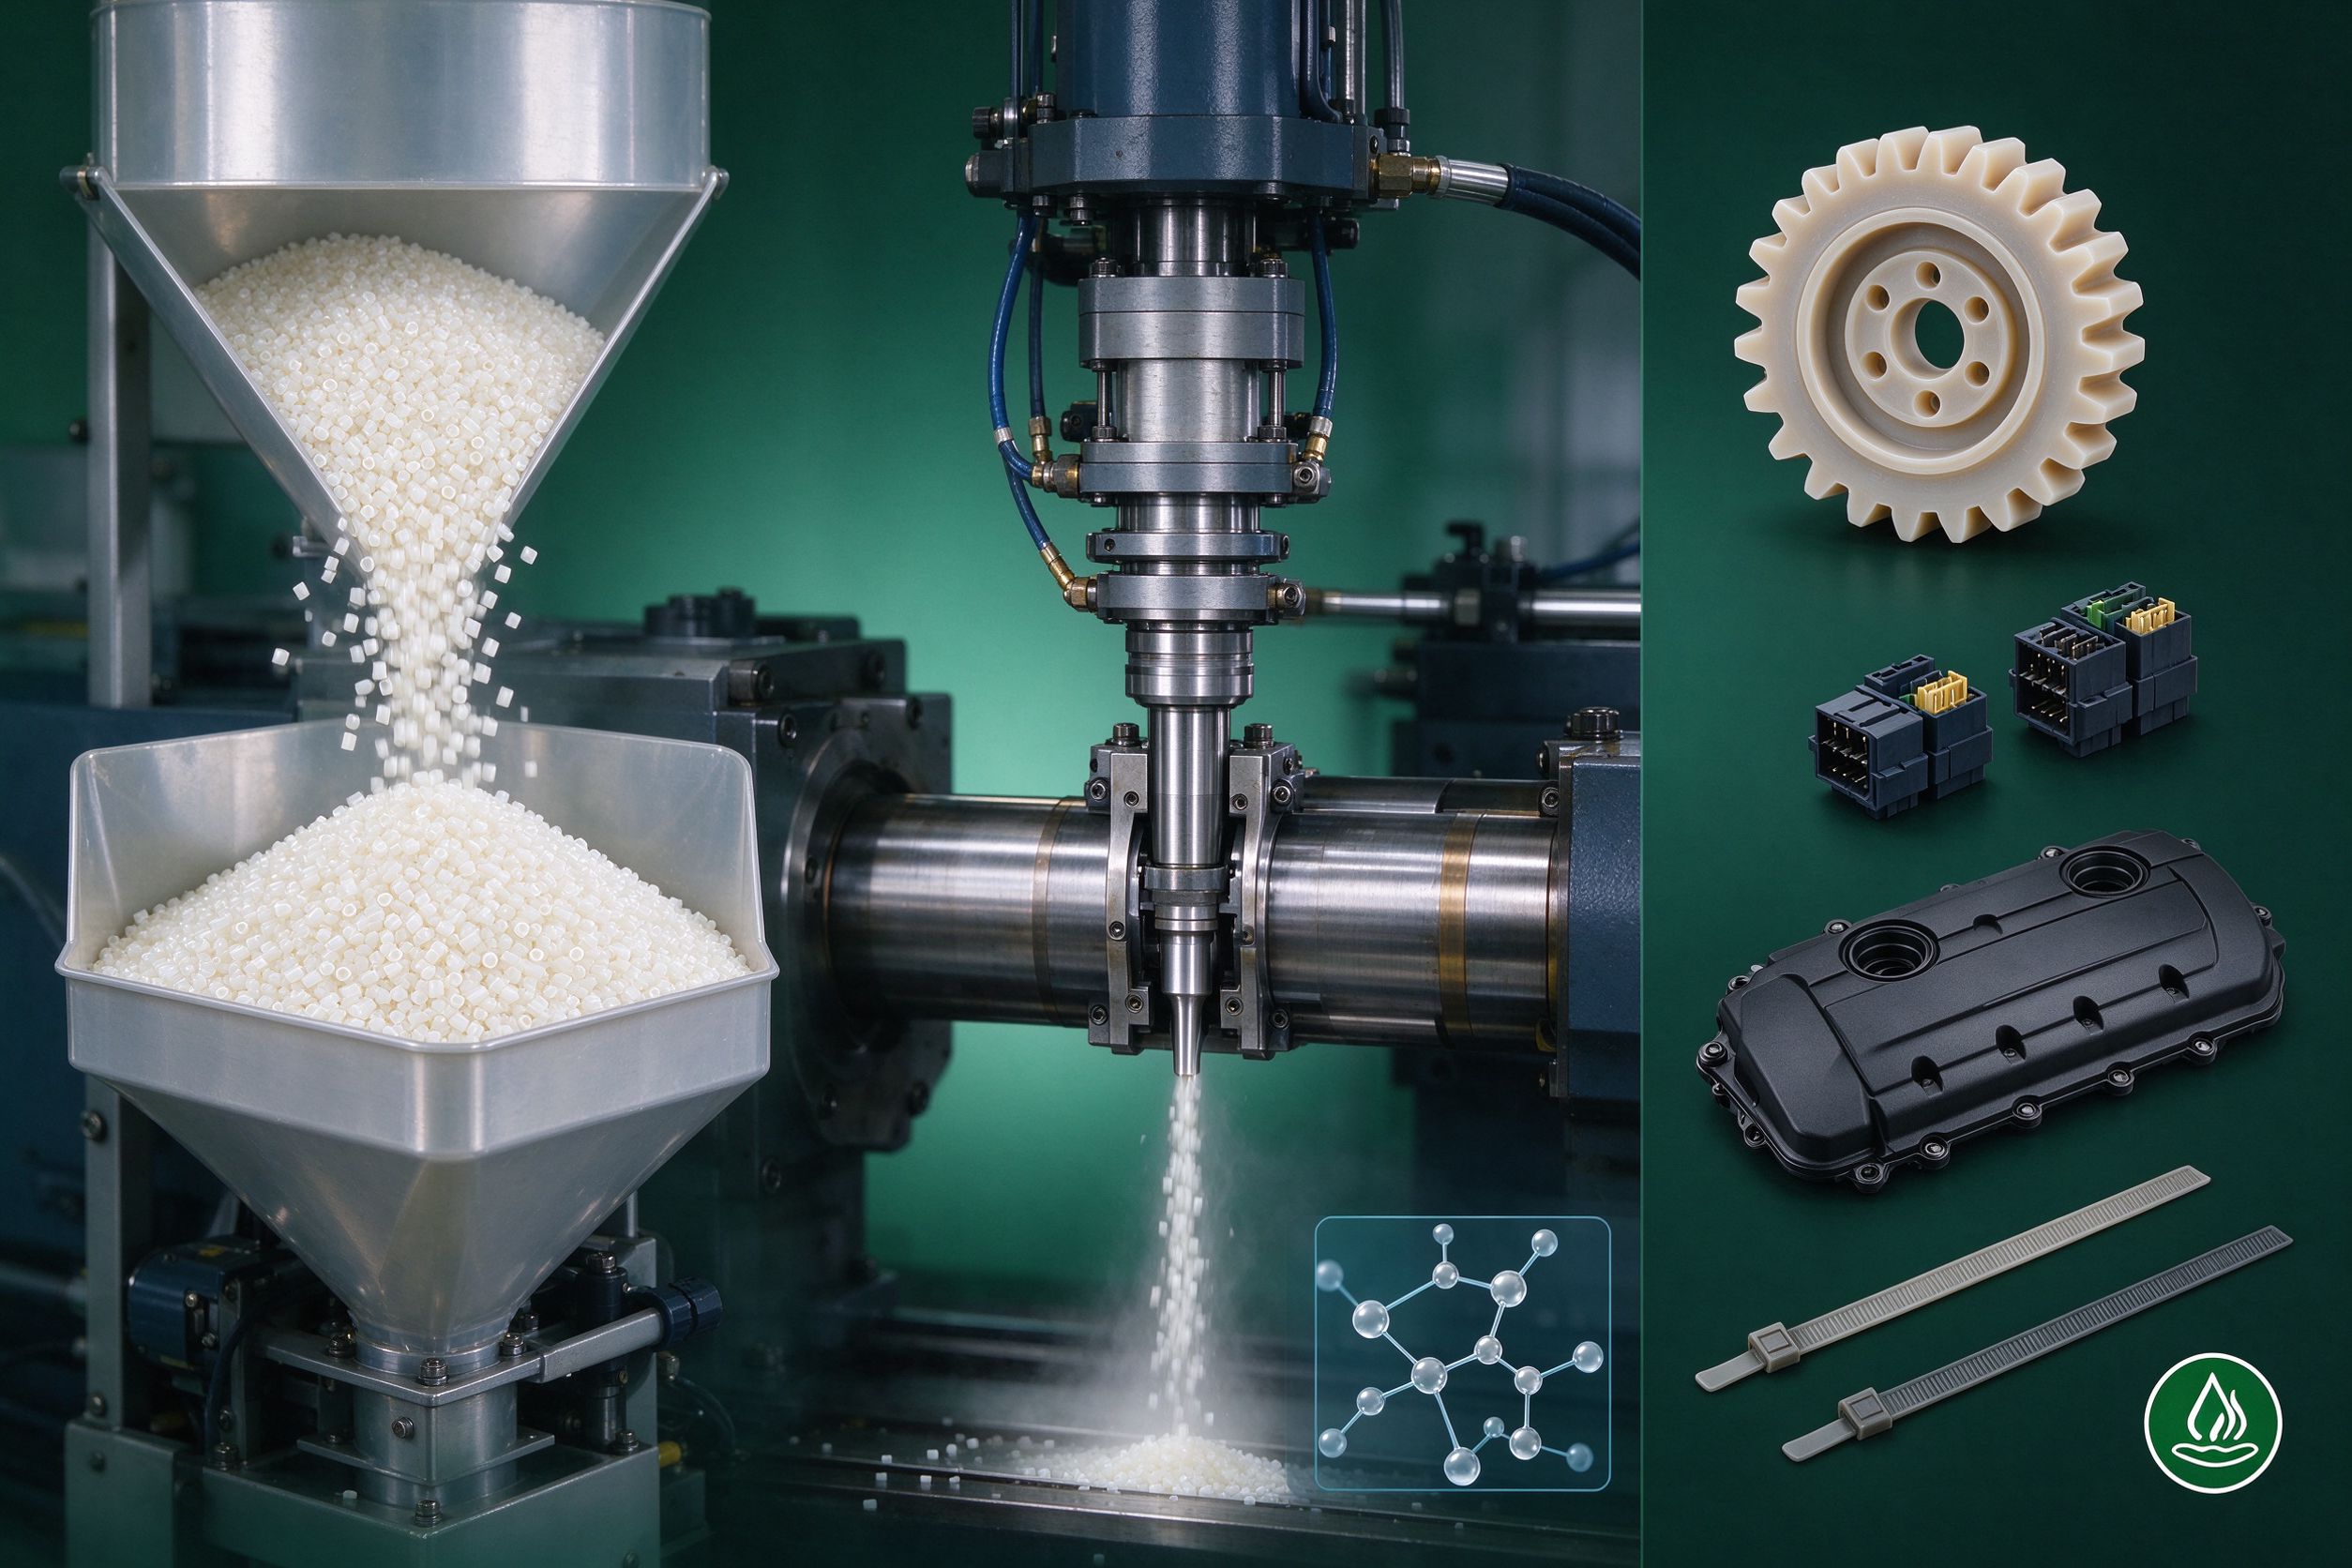
PA66(聚己二酰己二胺)是由己二酸和己二胺缩聚而成的聚酰胺,俗称尼龙66。PA66是工程塑料中产量较大、应用较广的品种之一,与PA6相比具有更高的熔点(约260℃)、更高的刚性和耐热性,但吸湿性也更大。
核心性能参数:密度1.14g/cm³,熔点255-265℃,拉伸强度约70-80MPa,热变形温度约70℃(未增强),成型温度280-300℃,成型收缩率1.5%-2.0%。PA66具有优异的耐磨性、自润滑性、耐油性和抗化学腐蚀性,但吸湿性强,成型前必须充分干燥,且制品尺寸会随吸湿量变化。
1. 干燥处理:PA66吸湿性强,含水率必须控制在0.1%以下。建议80-100℃干燥6-8小时,或用除湿干燥机80℃干燥4小时。干燥不充分会导致制品出现银纹、气泡、强度下降。
2. 料筒温度:进料段260-280℃,熔融段280-300℃,喷嘴285-295℃。PA66熔点高,料温过低充模困难;料温过高会导致材料降解、变色。
3. 模具温度:建议60-90℃。PA66结晶度高,模温低会导致结晶度不足、制品脆、强度低;模温高则结晶充分、尺寸稳定。对于尺寸精度要求高的制品,模温建议控制在80℃以上。
4. 注射压力与速度:注射压力80-120MPa,中高速注射。PA66熔体粘度对温度敏感,流动性较好,速度快有利于充模和减少熔接痕。
5. 保压与冷却:保压压力50-80MPa,保压时间根据壁厚调整。PA66收缩率大,需要充分保压防止缩痕。冷却时间要足够,确保制品脱模时不变形。
问题一:制品尺寸不稳定/后收缩大
现象:制品脱模后尺寸随时间变化,吸湿后膨胀或后收缩变形。
原因:PA66结晶度和吸湿率变化导致尺寸变化;保压不足;模温偏低结晶不充分。
解决:提高模温,保证结晶充分;充分保压;对尺寸精度要求高的制品,可通过调湿处理(80℃水处理数小时)加速尺寸稳定。河南永丰模具在设计PA66制品模具时,会根据材料的收缩率和吸湿膨胀率综合计算模具尺寸,并在冷却系统设计上采用均衡水路,确保模具各部位温度均匀,减少因结晶不均导致的尺寸偏差。
问题二:制品脆/冲击强度低
现象:制品脆性大,受冲击易断裂。
原因:原料干燥不充分;料温过高材料降解;模温过低结晶度不足;分子量偏低。
解决:充分干燥原料;控制料温防止降解;提高模温;选择韧性较好的牌号。
问题三:飞边/毛刺多
现象:制品分型面、顶针孔处有飞边。
原因:PA66流动性好,注射压力过高;锁模力不足;模具分型面贴合不良。
解决:适当降低注射压力和保压压力;检查锁模力是否足够;检查模具分型面贴合情况。
问题四:表面光泽差/银纹
现象:制品表面发乌、不光滑,沿料流方向有银白色条纹。
原因:原料受潮;料温过高;模具表面光洁度不够。
解决:充分干燥原料;控制料温;提高模具表面抛光精度。河南永丰模具在加工PA66外观件模具时,会根据制品外观要求对型腔进行对应等级的抛光处理,并在浇口设计上采用潜伏式浇口或点浇口,减少浇口痕迹对外观的影响。
汽车工业:发动机周边部件(进气歧管、气门室盖、散热器水室)、车轮盖、油门踏板、线束接插件等,利用PA66耐热、耐油、高强度的特点。
电子电器:接插件、开关插座、断路器外壳、线圈骨架等,利用PA66绝缘性好、耐热性高的特点。
机械工业:齿轮、轴承、滑轮、衬套等,利用PA66耐磨、自润滑的特点。
日用品:扎带、拉链、渔具配件、运动器材等。
1. PA66吸湿性强,成型前必须充分干燥,干燥后原料暴露在空气中不宜超过30分钟。
2. PA66成型温度高,料筒温度超过310℃会发生降解,注意控制温度。
3. PA66收缩率大,制品设计和模具设计时要充分考虑收缩补偿。
4. PA66制品吸湿后尺寸会变化,对于精密件需要进行调湿处理后再检测尺寸。
5. PA66熔点高,停机时需用PE或PS清机,防止料筒内残留PA66降解碳化。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1