欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
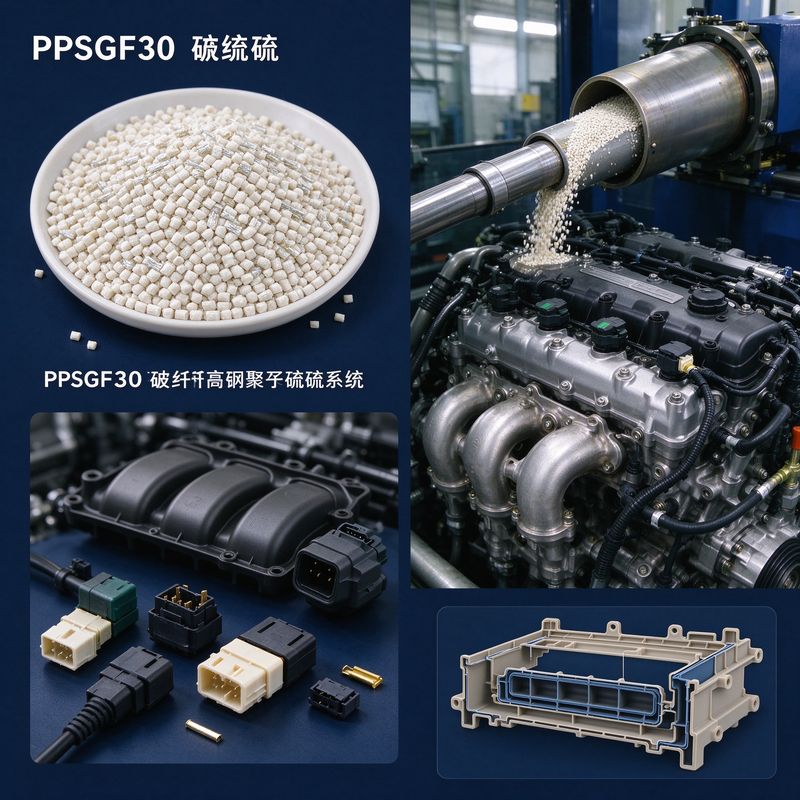
PPS(聚苯硫醚)是一种高性能热塑性工程塑料,具有耐高温、耐腐蚀、尺寸稳定等特点。加入30%玻璃纤维增强后的PPSGF30,在保持PPS优良耐化学性和耐热性的同时,显著提升了力学性能和尺寸精度,广泛应用于汽车发动机周边、电子电器、精密仪器等领域。本文梳理PPSGF30注塑加工的关键技术要点。
PPS分子链由苯环和硫原子交替构成,结构规整,结晶度高。PPSGF30的主要特性包括:
PPS属于结晶型塑料,熔融温度约280-290℃,熔体粘度较低、流动性好。玻纤的加入虽然提升了强度,但也带来了各向异性收缩和表面浮纤等加工难题。
PPS吸湿率低,但加工前仍建议干燥处理。推荐干燥条件:120-150℃热风干燥3-5小时,含水率控制在0.02%以下。干燥不充分会导致制品表面出现银纹、气泡。
PPSGF30熔融温度高,料筒温度通常控制在300-320℃之间。需要注意的是,PPS在高温下长时间停留会发生降解,物料在料筒内的停留时间不宜超过15-20分钟。
模温对PPSGF30制品的结晶度和性能影响很大。提高模温(130-150℃)有助于熔体充模和结晶完善,可显著提高制品的力学性能和尺寸稳定性;但模温过低会导致结晶不完全,制品后期尺寸变化大。
PPS熔体粘度低、流动性好,注射压力不需要太高(60-90MPa)。注射速度建议中高速,因为PPS冷却速度快,速度过慢容易提前凝固导致充模不足。
浮纤是PPSGF30制品常见的外观问题,即制品表面露出玻璃纤维,影响外观和表面粗糙度。产生原因:模温偏低使玻纤在熔体到达表面前就固化、注射速度过快把玻纤冲到表面。改善方法:提高模具温度、适当降低注射速度、模具表面抛光镀铬。
PPS熔体流动性好,容易在模具分型面和镶件间隙处产生飞边。主要原因包括:注射压力过大、保压压力过高、模具配合间隙大。解决思路:降低注射和保压压力、优化合模力、检查模具分型面配合精度。
由于玻纤沿流动方向取向,PPSGF30制品在流动方向和垂直方向的收缩率差异较大,容易产生翘曲变形。可通过优化浇口位置使熔体流动更均衡、提高模温使冷却更均匀、调整制品壁厚避免差异等方式改善。
河南省永丰模具有限公司在PPSGF30精密模具开发中,针对材料高温成型和高尺寸精度要求的特点,采用耐高温模具钢和精密加工工艺,确保模具在150℃模温下长期使用不变形。同时,通过模流分析优化浇口布局和冷却水路设计,有效平衡了玻纤取向引起的各向收缩,将精密结构件的尺寸公差控制在较小范围内。
PPSGF30广泛应用于汽车领域(传感器外壳、进气格栅、灯座、水泵叶轮)、电子电器领域(接插件、线圈骨架、断路器部件)、精密机械领域(齿轮、轴承、泵体零件)等。
加工过程中还需注意:PPS高温熔融时可能释放少量气体,模具应开设充分的排气槽;PPS对铜有腐蚀性,与铜接触的金属嵌件应进行表面处理。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1