欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
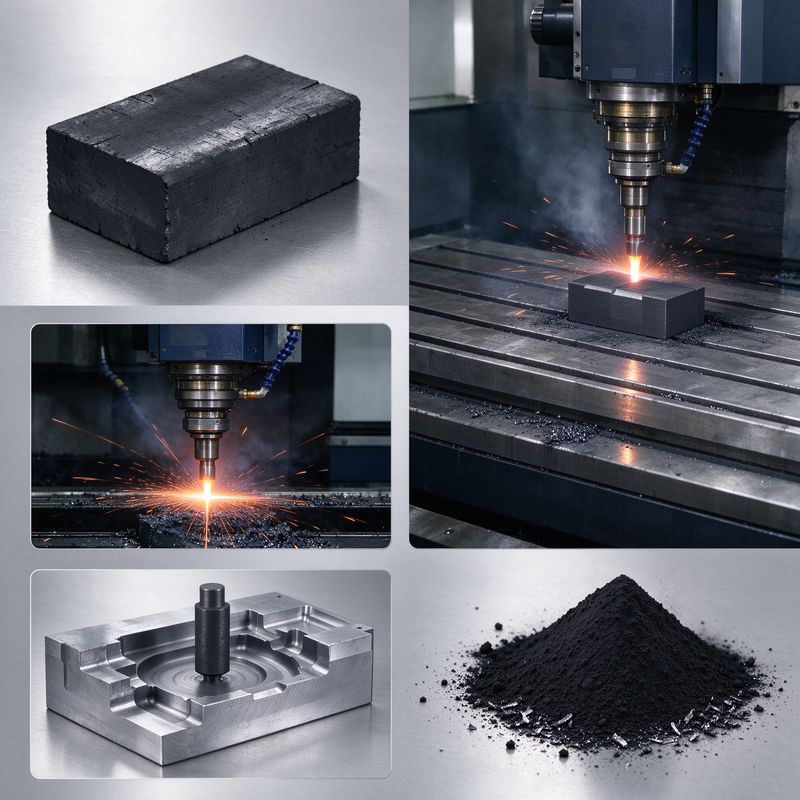
石墨电极是模具放电加工(EDM)中常用的电极材料之一。与铜电极相比,石墨电极具有重量轻、加工速度快、放电损耗小、可制作复杂形状等优势,在精密模具制造中应用广泛。本文从石墨材料特性、加工工艺流程、放电参数优化等维度,梳理石墨电极加工的关键技术要点。
石墨是由碳素材料经过高温石墨化处理制成的非金属导电材料。用于模具放电加工的石墨电极,主要特性包括:
根据颗粒度大小,石墨电极可分为粗颗粒、中颗粒、细颗粒和超细颗粒四类。颗粒越细,加工表面质量越好,但放电速度相对较慢、价格也更高。实际应用中应根据模具精度要求合理选用。
根据模具3D模型,将需要放电加工的部位拆分成若干个电极。拆电极时需考虑加工方向、排气排屑、电极损耗补偿等因素。复杂型腔通常需要多个电极分别完成粗加工、半精加工和精加工。
石墨电极通常采用高速雕刻机进行加工。由于石墨材料脆、易崩边,加工时需注意:使用锋利的专用刀具、采用小切深多走刀的方式、吸尘装置保持工作面清洁。加工顺序一般为先粗加工后精加工,先加工基准面后加工型腔面。
CNC加工完成后,需对电极进行手工修整,去除毛刺和崩边部位。使用投影仪或三坐标测量仪检验电极尺寸精度,确保符合设计要求。
将石墨电极安装在火花机上,设置放电参数进行加工。粗加工采用大电流、长脉冲,以提高加工效率;精加工采用小电流、短脉冲,以获得较好的表面质量。
石墨电极损耗过大主要影响加工精度和表面质量。产生原因包括:放电参数设置不合理(峰值电流过大、脉冲宽度过窄)、工作液冲液方式不当导致排屑不良、电极材料颗粒度偏粗。改善方法:优化放电参数组合、调整冲液角度和流量、选用更细颗粒的石墨材料。
放电加工后表面出现麻点或凹坑,影响模具表面质量。主要原因:石墨颗粒脱落嵌入工件表面、放电过程中产生的碳渣未及时排出。解决思路:精加工前进行平动修光、加强工作液过滤、采用波纹加工等方式改善表面质量。
石墨材料脆性大,加工和搬运过程中容易出现崩边掉角。原因包括:刀具不锋利导致切削力过大、装夹不当造成受力不均、精加工进给速度过快。改善方法:使用专用石墨刀具并保持锋利、优化装夹方式、精加工时降低进给速度。
河南省永丰模具有限公司在石墨电极加工中,采用高速石墨雕刻机配合专用刀具和吸尘系统,电极加工精度可控制在±0.01mm以内。针对精密塑料模具的窄缝、深肋等难加工部位,通过多电极分层放电工艺,从粗加工到精加工逐级优化参数,确保型腔表面粗糙度达到Ra0.4以下,减少后续抛光工作量。
石墨电极广泛应用于塑料模具、压铸模具、冲压模具等的放电加工,尤其适合深腔、窄缝、复杂型腔等机械加工难以到达的部位。
加工过程中还需注意:石墨粉尘对人体有害,加工时必须开启吸尘装置并佩戴防尘口罩;石墨电极应存放在干燥通风处,避免受潮影响放电性能;不同牌号的石墨电极放电特性差异较大,批量加工前应先进行工艺试验。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1