欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
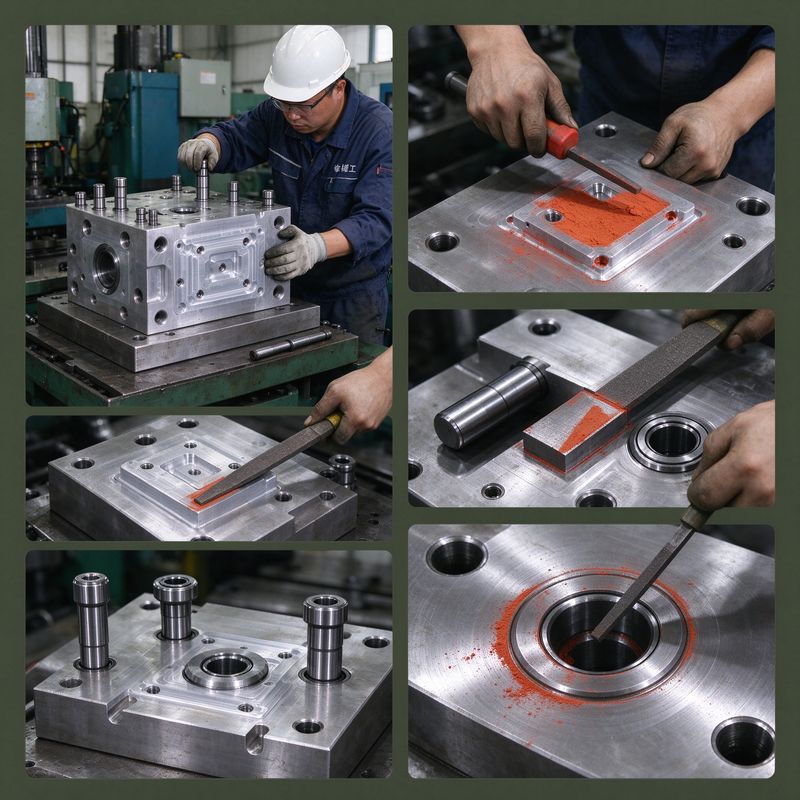
钳工配模是模具制造中承上启下的关键工序。数控加工、EDM放电加工完成后,模具零件需要经过钳工的手工研配、修磨和组装,才能达到设计要求的配合精度和密封性能。配模质量直接影响模具的使用寿命和成型制品的外观质量。本文梳理钳工配模的核心技术要点。
配模开始前,钳工需要完成以下准备:
分型面是动模与定模的贴合面,其贴合精度直接影响飞边的产生。研配方法:在定模型腔面均匀涂抹薄层红丹粉,合模后轻轻敲击,再打开观察动模型面上的着色点。着色点均匀分布且达到75%以上面积为合格,局部高点用锉刀或油石修磨,反复研配直到贴合均匀。
模具中的镶件、滑块等活动零件需要与模架精确配合。配模要点:镶件装入后用铜锤轻轻敲入,不得强行压入;滑块与导滑槽的配合间隙控制在0.02-0.03mm,确保滑动顺畅无松动;斜导柱与滑块孔的配合要留有适当间隙,避免干涉。
顶针、顶板等顶出部件装配后,需手动往复推动顶出板,检查顶出是否顺畅、有无卡滞。顶针端面应与型腔面平齐或略低0.05-0.1mm,不得高出型腔面。复位杆长度要一致,确保合模时顶板能准确复位。
模具冷却水路接好后,通入0.4-0.6MPa的压缩空气或水压测试,检查各水路接头、堵头处是否有泄漏。发现渗漏需拆开重新密封,确保模具在成型过程中冷却水不会渗入型腔。
试模时分型面出现飞边,主要原因是分型面研配不均匀,局部有间隙。解决方法:重新用红丹粉检查贴合情况,对间隙较大的部位进行修磨研配,直到着色均匀。同时检查锁模力是否足够、模架是否变形。
滑块在导滑槽中滑动不顺畅或有异响,原因包括:导滑槽配合过紧、滑块工作面有毛刺、润滑不足。改善方法:用油石仔细修磨滑块与导滑槽的配合面,添加润滑脂,确保滑块在全行程内滑动轻松无阻滞。
制品表面出现顶针顶出印痕,原因可能是顶针高出型腔面、顶出速度过快、顶出不平衡。解决思路:修磨顶针端面使其与型腔面平齐、调整顶出速度和压力、检查各顶针长度是否一致确保顶出平衡。
河南省永丰模具有限公司在精密塑料模具配模环节,严格执行三坐标检测与红丹研配双重校验,分型面贴合度要求达到85%以上。针对汽车外观件模具的高表面质量要求,采用镜面放电后接手工油石研磨的工艺路线,配合进口红丹粉和光学显微镜检查,确保分型面零间隙密封,有效减少飞边和粘模问题。
配模完成后需进行全面检查:模具开合模是否顺畅、各活动部件运动是否平稳、冷却水路是否畅通、热流道接线是否正确。确认无误后转入试模阶段。
配模过程中还需注意:手工修磨时力度要轻柔,避免过度修磨造成尺寸超差;研配过程中要随时清洁零件表面,防止铁屑刮伤配合面;精密模具建议在恒温车间进行配模,减少温度变化对精度的影响。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1