欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
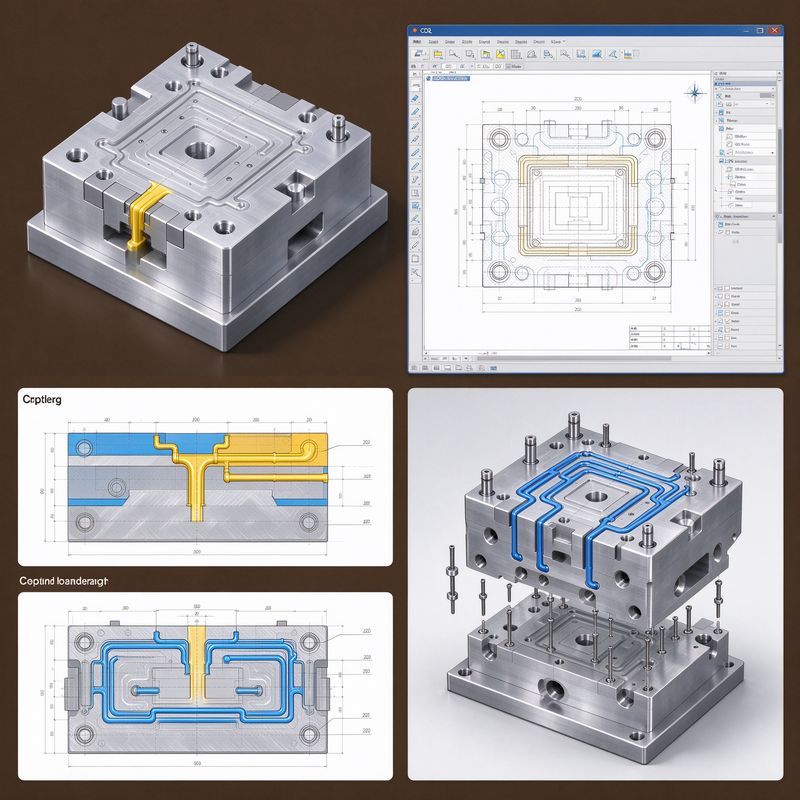
模具设计是塑料制品成型的源头环节。一套合理的模具设计不仅决定了制品的外观质量和尺寸精度,也直接影响生产效率和模具寿命。本文从产品分析、结构设计到浇注冷却系统,梳理模具设计的核心技术要点。
模具设计开始前,首先要对塑料制品进行全面的工艺分析:
分型面是动模与定模的结合面,其选择直接影响制品外观和脱模难度。分型面设计原则:选在制品最大轮廓处、尽量不影响外观面、便于排气和清理飞边。对于外观要求高的制品,分型面应设在非外观面或隐蔽处。
浇注系统是塑料熔体进入型腔的通道,包括主流道、分流道、浇口和冷料井。设计要点:分流道截面形状优先选用圆形或梯形,减少压力损失和热量损失;浇口位置应选择在制品壁厚处,避免熔体直冲小型芯导致变形;多腔模需进行流道平衡设计,确保各型腔同时充满。
冷却水路的布局直接影响成型周期和制品翘曲。设计原则:水路尽量靠近型腔表面且距离均匀、水路接头设置在不影响操作的一侧、深腔部位加强冷却。对于翘曲要求高的制品,可采用随形冷却水路提高冷却均匀性。
顶出系统需保证制品顶出平稳、无变形、无顶白。常见脱模方式有顶针脱模、推板脱模、斜顶脱模等。顶针布置应均匀对称,避免局部顶出导致制品变形。深腔薄壁制品建议采用推板脱模,减少顶针痕迹。
制品分型面出现飞边,原因包括:分型面贴合不紧密、锁模力不足、排气槽过深。优化方向:提高分型面加工精度、核算锁模力是否足够、控制排气槽深度在0.02-0.03mm以内(根据材料粘度调整)。
制品成型后出现翘曲,主要原因是冷却不均匀、收缩各向异性。解决思路:优化冷却水路布局使冷却均匀、调整浇口位置减少分子取向差异、适当提高模温减少内应力。
型腔末端出现烧焦或缺料,原因是型腔内气体无法及时排出。改善方法:在困气部位增设排气槽、调整浇口位置使熔体先充满远离浇口的部位、降低注射速度减少气体压缩。
河南省永丰模具有限公司在模具设计阶段,采用模流分析软件对填充、保压、冷却全过程进行仿真验证,提前预测熔接痕位置、气穴风险和翘曲趋势。针对汽车内外饰件等高精度要求产品,通过多方案对比优化分型面和浇口设计,将试模次数控制在2-3次以内,有效缩短模具交付周期。
模具设计完成后,需进行评审验证:检查各部件干涉情况、核算模具强度和刚度、确认标准件选型是否合理。重要模具建议进行模流分析验证,提前发现潜在问题。
设计过程中还需注意:模具材料选择要与制品批量和材料特性匹配、易损部件应设计成可更换结构、模具吊装和搬运结构要安全可靠。完善的设计文档和BOM清单是后续加工和装配的重要依据。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1