欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
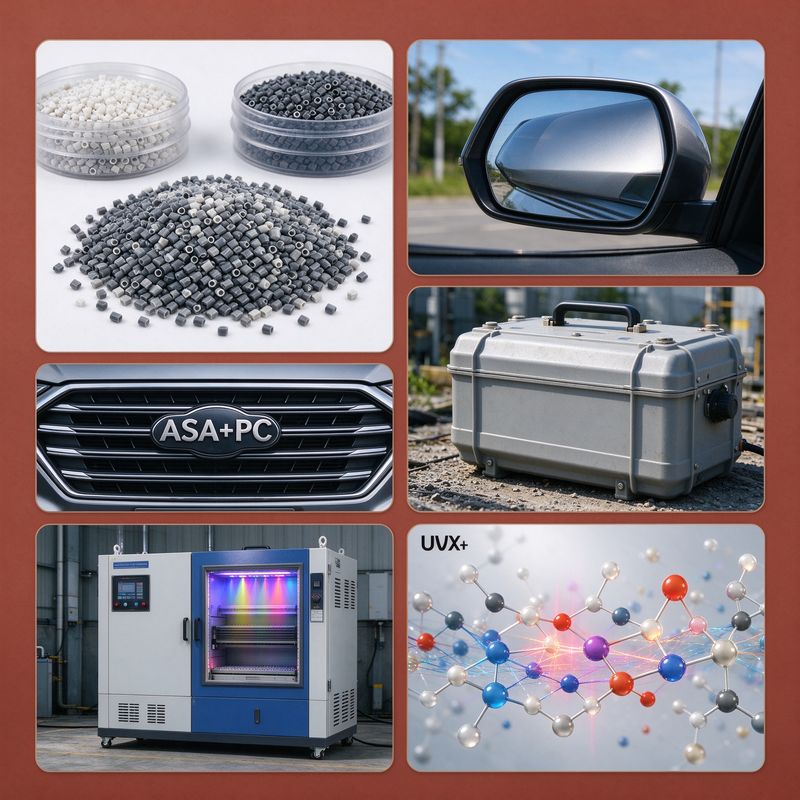
ASA+PC是丙烯腈-苯乙烯-丙烯酸酯与聚碳酸酯的共混合金材料,兼具ASA的优异耐候性和PC的高抗冲性,是户外汽车零部件、户外电子设备外壳的常用材料。本文梳理ASA+PC合金注塑加工的核心技术要点和常见问题解决方案。
ASA+PC合金结合了两种材料的优势:
典型应用包括:汽车后视镜外壳、汽车格栅、车顶行李架、户外空调外机壳、路灯外壳、安防设备外壳等。
ASA+PC材料吸湿性较强,成型前必须充分干燥。建议干燥温度80-85℃,干燥时间4-6小时,干燥后含水率控制在0.04%以下。干燥不充分会导致制品表面出现银纹、气泡和水花痕。
料筒温度分段控制:一段220-230℃、二段240-250℃、三段250-260℃、喷嘴240-250℃。温度过高会导致材料降解变色,温度过低则熔体流动性差、制品表面不饱满。
模温建议控制在70-90℃。提高模温可改善熔体流动性和制品表面光洁度,减少熔接痕,但会延长成型周期。皮纹面制品建议模温偏高,以保证皮纹复制清晰。
注射压力80-120MPa,注射速度采用中高速。过慢会导致熔接痕明显、表面流纹;过快则容易产生飞边和烧焦。建议采用分段注射:浇口附近慢速、型腔中段快速、末端减速。
制品在户外使用一段时间后出现褪色、发黄,原因包括:材料耐候等级不够、料筒温度过高导致材料降解、色母耐候性差。解决思路:选用UV稳定化牌号的ASA+PC合金、严格控制料筒温度避免降解、使用耐候级色母粒。
制品表面出现银白色条纹或水花痕,主要原因是材料干燥不充分。改善方法:延长干燥时间、提高干燥温度至85℃、检查干燥料斗的热风循环是否正常。
多浇口或带孔制品的熔接痕位置痕迹明显,影响外观。优化方向:提高料温和模温增加熔体融合度、调整浇口位置使熔接痕移到非外观面、在熔接痕位置增设溢流槽。
ASA+PC合金因两组分收缩率差异,容易出现翘曲。解决思路:优化冷却水路使冷却均匀、降低保压压力和时间、调整浇口位置减少内应力、制品出模后使用定型夹具辅助冷却。
河南省永丰模具有限公司在ASA+PC汽车外观件模具开发中,针对高光和皮纹面的不同要求,采用差异模温控制策略——高光面使用高温模温机保证表面光洁度,皮纹面使用适中模温平衡复制精度与成型周期。针对户外耐候件的长期可靠性需求,在模具浇注系统设计阶段进行模流分析验证,优化浇口位置和熔接痕走向,确保外观面无明显缺陷。
ASA+PC成型过程中还需注意:停机时需用PMMA或通用PS清洗料筒,防止残留材料降解碳化;制品后处理建议在80℃下退火2-4小时,消除内应力提高尺寸稳定性;回收料添加比例建议不超过20%,过多会影响耐候性和冲击强度。
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1