欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
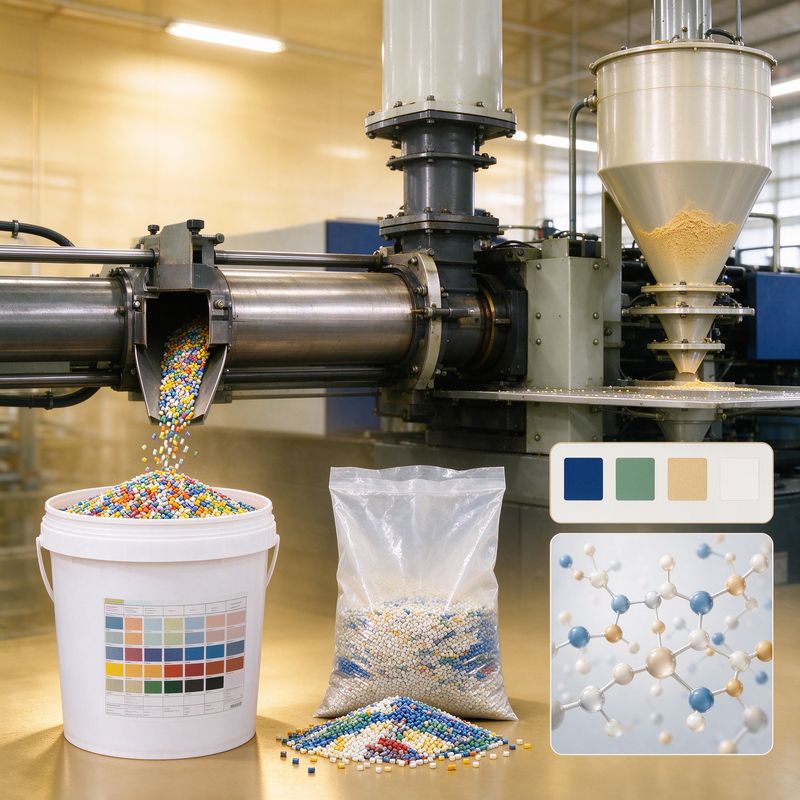
注塑机用原料是注塑生产的基础,原料的选择和预处理直接影响成型质量、生产效率和产品成本。无论是通用塑料还是工程塑料,都需要根据产品要求、模具结构和设备条件选择合适的原料牌号,并做好干燥、配色、混料等预处理工作。本文从注塑原料的分类、干燥处理、配色工艺到常见问题,系统梳理注塑机用原料的实用知识。
通用塑料包括PP、ABS、PS、PE、PVC等,产量大、价格低、成型性好,广泛用于日用品、家电外壳、包装容器等领域。这类材料的收缩率差异较大:PP收缩率1.5-2.5%,ABS约0.5%,PS约0.4%,模具设计时需要根据材料收缩率精确计算型腔尺寸。
工程塑料包括PA6、PA66、POM、PC、PBT、PPO等,具有较好的力学性能、耐热性和耐化学性,用于结构件、齿轮、接插件、汽车零部件等。工程塑料通常吸湿性较强,成型前必须充分干燥,否则会出现银丝、气泡、强度下降等问题。
改性塑料是在基础树脂中添加玻纤、阻燃剂、增韧剂、色粉等助剂,获得特定性能的材料。例如PA6GF30(加30%玻纤增强尼龙)强度高、尺寸稳定性好,但流动性下降、容易浮纤。河南省永丰模具有限公司在承接玻纤增强材料注塑项目时,会提前评估材料对模具的磨损和对工艺参数的要求,从模具设计阶段就做好耐磨损和排气优化。
很多塑料原料具有吸湿性,例如PA6、PA66、PET、PC等,吸湿后在高温料筒中水分会汽化分解,导致产品出现银丝、气泡、表面无光、力学性能下降等缺陷。干燥是注塑前必不可少的工序。
不同材料的干燥条件不同:PA6/PA66通常80-100°C干燥4-6小时;PC需要120°C干燥4-6小时;POM约80°C干燥3-4小时。干燥料斗的风量要足够,确保原料均匀受热。干燥后原料的含水率一般要求控制在0.05%以下。
判断原料干燥是否充分,最简单的方法是观察注塑机对空射胶的料条:干燥充分的料条光亮、均匀、无气泡;如果料条表面有银丝或气泡,说明干燥不足需要延长时间。
色母粒是注塑常用的配色方式,由载体树脂、颜料和分散剂组成。色母粒添加比例通常2-5%,混合均匀后投入料斗即可生产。优点是操作方便、清洁环保、颜色稳定性好。河南永丰模具在长期生产中发现,颜色稳定性不仅取决于色母质量,还和料筒温度、注塑周期、原料批次一致性密切相关,需要建立标准化的工艺参数表来控制色差。
色粉配色成本较低,但分散性差、粉尘大、颜色均匀性不易控制,适合小批量或对颜色要求不高的产品。使用色粉时需要与白油或分散剂先混合均匀,再投入原料中搅拌。
注塑生产中产生的水口料、边角料经过破碎后可以作为回料掺用。一般建议回料比例不超过20-30%,否则会影响产品力学性能和外观质量。回料要分类存放、避免污染,不同颜色、不同材质的回料不能混用。
产品表面出现银色条纹或气泡,多是原料干燥不充分引起的。解决方法:延长干燥时间、提高干燥温度、检查干燥料斗是否堵塞、确保原料在干燥状态下快速投入料筒,避免再次吸湿。
产品表面出现颜色不均或色斑,可能是色母分散不好。优化方向:提高料筒温度增强塑化、延长螺杆混炼段停留时间、更换分散性更好的色母牌号、增加原料搅拌时间。
不同批次原料颜色存在差异,这是树脂生产中难以完全避免的。控制方法:建立原料批次验收标准、大批量集中采购减少批次切换、颜色敏感产品先打样确认再批量生产。
注塑机用原料虽然只是生产的起点,但原料选择是否合理、干燥是否充分、配色是否稳定,直接决定了注塑产品的最终质量。掌握不同塑料材料的特性和处理方法,是提升注塑良品率、降低生产成本的重要环节。
相关阅读:PP聚丙烯注塑加工常见问题与解决方案 | ABS注塑加工常见问题与解决方案 | PA6尼龙注塑加工常见问题与解决方案
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1