欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
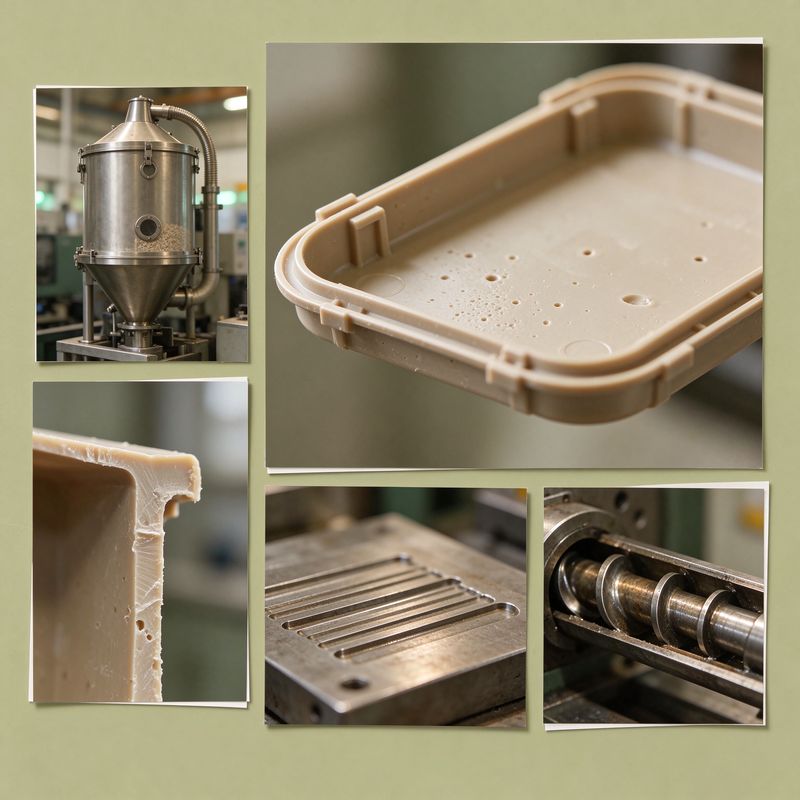
看到注塑件上有气泡,很多人第一反应是原料没烘干,赶紧加料斗干燥时间。但我们车间里有几次案例,料烘得够干,气泡还是冒,最后问题出在排气不顺或者壁厚太厚上。气泡的来源不止水分这一条路,挨个查下来才省时间。
这篇按我们排查气泡问题的思路,把常见的几个成因和对应的处理办法整理出来,方便遇到同类问题时对照。
先分清是哪类气泡。表面能看到的孔洞,多半在浇口对面、壁厚较厚的位置,开口在表面;内部气泡要切开才能看到,藏在壁厚中心,属于收缩形成的真空泡。两类成因不一样,处理方向也不同,一开始判断错了,调参数会绕远。
水分带来的气泡,多分布在料流前沿和制品各处,开孔常伴随银丝;排气不顺的气泡集中在深腔角落、筋位交汇处;壁厚过大形成的收缩泡,位置在厚壁中心,切开后内壁光滑。看位置和形态,能大致判断方向。
原料含水率偏高,成型时水分受热汽化,留在件里就是气泡。吸湿性材料比如PA、PC、PBT、PET,加工前必须烘干到规定含水率;非吸湿料如果回收料比例高,也可能带水分。我们一般先测一下干燥料斗出料口的料温,确认干燥温度和时间到位,再看料粒表面有没有潮结现象。
除了水分,料筒温度过高或者停留时间太长,材料降解也会产生气体,形成气泡。这种气泡颜色偏深,位置在料筒滞留区对应的制品段。对热敏材料,料温不能卡着上限跑,停留时间也要控制。
料流充模时,型腔内的空气如果排不出去,被压缩在角落,就会在制品表面形成气泡或者烧焦痕迹。深腔件、多筋位件、流程长的件,排气问题尤其常见。
有次做个电器外壳,背面厚壁处总有几个小孔,换了干燥参数没用,后来检查模具排气槽,发现深腔角落的排气槽被残料堵住,深度也偏浅。清理排气槽、加深到合适尺寸后,气泡消失了。排气槽的深度要根据材料调整,太浅排不出去,太深又容易跑飞边。
注射速度偏快,空气来不及排出,也会裹进气泡。适当分段调速,充模前段慢一点、后段快一点,让气体顺着分型面排出去。浇口位置不合理,料流裹着空气往前跑,在末端形成包气,这种要从模具结构上调整浇口。
制品壁厚不均匀,厚壁处收缩大,中心补料跟不上,就会形成真空气泡。这种气泡切开后内壁光洁,和水分气泡的形态有区别。厚壁件靠保压补料往往补不透,因为浇口封冻后厚壁中心还在收缩。
处理思路先是结构上改:厚壁位置做掏空、加筋代替实心壁厚,让各处壁厚尽量均匀。工艺上可以延长保压时间、提高保压压力,但要结合浇口封冻时间判断,补料能不能送到厚壁中心。模温偏低也会让表层先结硬壳,内部收缩时补料受阻,适当提高模温有帮助。
河南永丰模具在产品结构评审阶段,会关注壁厚均匀性和厚壁位置,对容易出收缩泡的结构提前给出掏空或加筋的建议,减少成型阶段反复调模。
背压偏低,塑化时熔胶密实度不够,熔体里裹着气体,打出来容易有气泡。适当提高背压,让螺杆塑化更密实,气体从料斗排气段排出。但背压太高会增加剪切发热,材料容易降解,找到中间区间即可。
注射压力不足、充模不饱满,收缩形成的空隙也会表现为气泡。这类问题同时伴随制品缺胶、重量偏轻,对照制品重量和注射压力曲线能判断出来。
遇到气泡先看位置和形态:是表面开孔还是内部空腔,是分散分布还是集中在角落。然后按这条线走:先查干燥和含水率,排除水分;再查排气槽、注射速度和浇口位置,排除包气;接着切开看壁厚中心,判断收缩泡;最后回头看料筒温度、停留时间和背压,排除降解和塑化不良。
有些气泡是几个因素叠加的结果,单改一项不一定见效,需要逐项调整后观察制品变化。调参数时一次只动一个变量,方便判断哪项起了作用。
相关阅读:模具排气没做好,深腔件一半烧焦一半充不满 | 注塑件内应力开裂,先查这3个环节:冷却、脱模、壁厚过渡 | 产品顶出来就顶白了?我们在顶针布局上栽过三个跟头
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1