欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
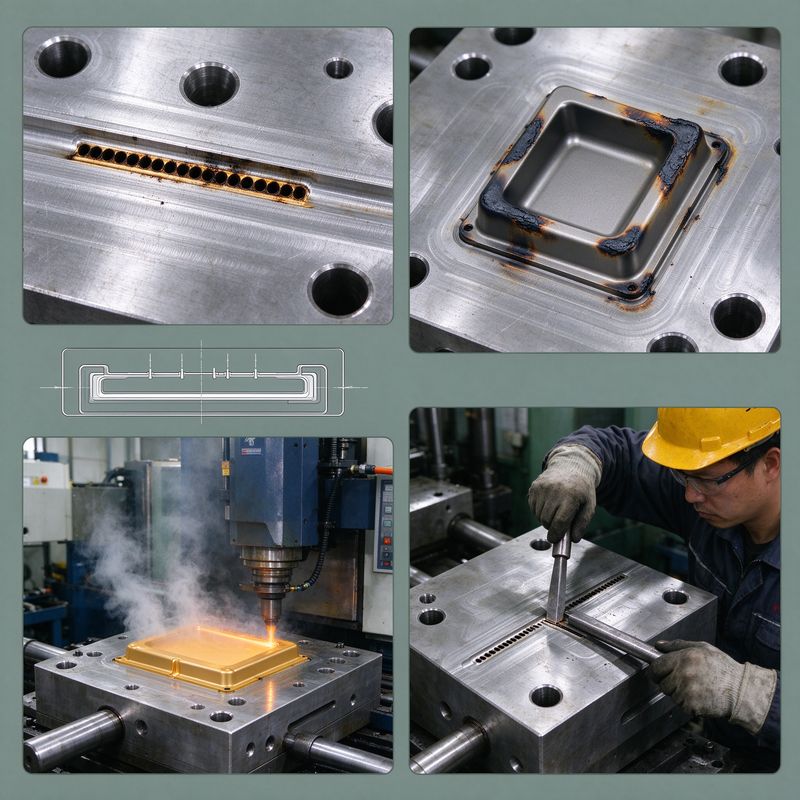
上个月接了一个汽车空调出风口的单子,ABS材料,深腔结构。首件试模的时候师傅打电话说不对——型腔末端那一块总是黑乎乎的烧焦,前面倒是充得满满的。我们跑到机台旁边看了半天,料温降了十度、射速放慢了两档,烧焦还是在同一个位置。后来拆模一看,分型面上那个位置根本没开排气槽。
做模具这行,排气问题说起来简单,真遇到了才知道有多磨人。今天就聊聊我们在实际生产中踩过的排气坑,以及怎么判断和处理。
很多人一看到产品表面有黑斑、烧焦,第一反应就是料温太高了。其实对于深腔件、长流程件,很多时候是型腔里的空气排不出去,被熔体快速压缩后高温燃烧造成的。
怎么判断是空气烧焦还是料温分解?看位置:如果烧焦出现在熔体流动的末端、死角位置,基本就是排气不良;如果整个产品表面都发黄、有银纹,那才是料温高了。我们之前做一个PA66的接线端子,末端总是烧焦,调了三天料温都没用,后来在分型面开了两道排气槽,一次就好了。
排气槽的深度是个关键参数,开浅了排不出去,开深了会飞边。不同材料要求不一样:
河南永丰模具在做深腔件模具的时候,通常会先按材料特性开标准深度,试模后根据实际情况再修。排气槽一般开在熔体流动的末端、分型面的交汇处,或者靠顶针、镶件的间隙来辅助排气。
不是所有位置都能在分型面上开排气槽,比如产品外观面不允许有排气痕的时候。这时候就得想别的办法:
顶针间隙排气。 把局部顶针的配合间隙放大,或者在顶针端面磨一个小平面,让空气从顶针间隙排出去。这个方法适合外观要求高的产品,我们做家电外壳的时候经常用。
镶件排气。 在容易困气的位置做镶件,利用镶件的配合面排气。镶件配合面一般磨出0.01-0.02mm的排气间隙,效果比分型面还好。
排气塞。 对于特别深的筋位、死角,可以用多孔金属烧结的排气塞,直接埋在型腔里。这个成本高一点,但效果好。
记得有次做一个PP的汽车杯托,底部有三个深筋位,总是充不满。一开始以为是射压不够,加了50bar还是不行。后来在三个筋位底部各加了一个排气塞,一打就满了。
除了烧焦和充不满,排气不好还会导致一些容易被忽略的问题:
遇到这些问题的时候,别光顾着调工艺,拆下来看看是不是排气的问题。河南永丰模具的师傅常说,三分调机七分模具,很多工艺问题根子在模具结构上。
排气这个东西,最好在模具设计阶段就考虑进去,不要等试模出了问题再补救。设计的时候做模流分析,看看熔体填充的末端在哪里,困气点在哪里,提前把排气槽位置留出来。
我们现在做新模具的时候,设计部门都会出一份排气方案图,标注每个排气槽的位置、深度、宽度,钳工配模的时候按图施工。这样试模一次合格率高很多,不用来回修模耽误时间。
相关阅读:模具设计全流程:从产品分析到分型面与浇注系统的实战要点 | 钳工配模技术:从红丹研配到分型面密封的实战指南 | 镜面放电加工:从电极设计到镜面光泽的精度控制实战指南
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1