欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
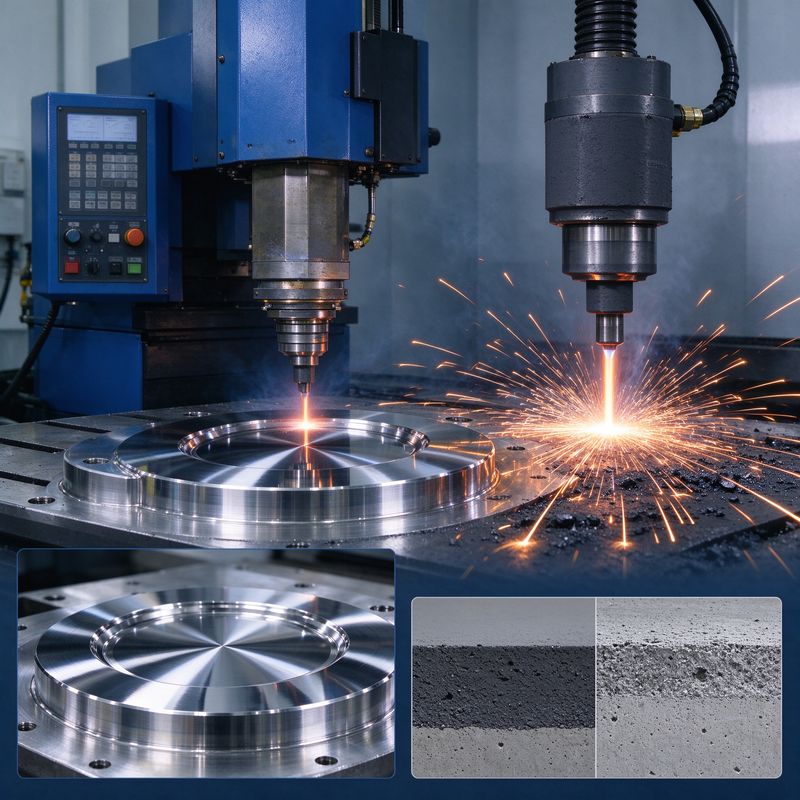
镜面放电加工是模具制造中实现高镜面型腔表面的关键工艺,广泛应用于光学模具、化妆品包装模具、汽车车灯模具等对表面光泽度要求极高的领域。本文从镜面放电的基本原理、电极设计要点到加工参数优化,系统梳理镜面放电加工的技术要点和常见问题解决方案。
镜面放电加工属于电火花成型加工的一种特殊形式,利用工具电极与工件之间脉冲性火花放电产生的电蚀作用,去除金属材料。与普通放电加工相比,镜面放电追求的不是加工效率,而是加工表面的光泽度和粗糙度,通常要求达到Ra0.1μm以下的镜面效果。
镜面放电的核心在于:通过精密控制放电能量、放电时间和抬刀次数,使每次放电产生的凹坑尽可能细小均匀,从而获得光滑的加工表面。加工过程中工作液的纯净度、电极材料的选择、脉冲电源的性能都会直接影响最终的镜面效果。
镜面放电常用的电极材料有紫铜和石墨两种。紫铜电极加工稳定性好,适合小型精密镜面加工;石墨电极损耗小、加工速度快,适合大型模具镜面加工。对于镜面要求极高的场合,建议使用细颗粒石墨或无氧铜,材料纯度越高,加工出的镜面质量越好。
镜面放电电极设计需要注意以下几点:电极收缩量要根据放电条件精确计算,通常粗加工单边0.1-0.2mm、精加工单边0.02-0.05mm;电极抛光质量直接影响型腔表面质量,电极本身需要先达到镜面级别;电极结构要有利于排屑和工作液循环,深筋部位要单独设计电极加工。
镜面放电加工通常分为粗加工、半精加工、精加工三个阶段:粗加工以效率为主,快速去除大部分余量;半精加工逐步减小放电能量,为精加工预留均匀余量;精加工使用小电流、窄脉冲参数,逐层提升表面光泽度。每阶段的电极都要单独制作,确保各阶段型面精度一致。
镜面放电的参数控制直接决定最终效果:峰值电流逐步降低,从粗加工的十几安培降到精加工的1安培以下;脉冲宽度逐步缩短,减少放电凹坑深度;放电间隙精确控制在0.01-0.03mm范围内;抬刀频率适当提高,及时排出电蚀产物。河南省永丰模具有限公司在镜面放电加工中,采用分区加工策略——平面区域使用大电极整体加工保证效率,深筋和死角使用小电极单独精修,兼顾加工精度和表面质量。
加工表面出现不均匀的斑点或麻点,原因包括:工作液中电蚀产物残留过多、电极表面有杂质、放电参数不稳定。解决思路:提高工作液过滤精度、加工过程中多次清洁电极、精加工阶段延长冲油时间,确保电蚀产物充分排出。
同一型腔不同部位光泽度差异明显,主要原因是电极损耗不均匀、局部排屑条件差。改善方法:优化电极结构使损耗均匀分布、对难加工部位单独设计电极精修、调整冲油方向确保各区域工作液循环顺畅。
镜面加工完成后表面呈现雾状而非镜面光泽,通常是精加工参数不够精细或电极粗糙度不足。优化方向:进一步降低精加工电流和脉宽、提高电极抛光等级、在最后增加一次超精放电工序。
河南永丰模具在汽车车灯模具和透明件模具的镜面加工中,建立了从电极材料筛选、电极抛光、放电参数到最终检验的全流程质量控制标准。针对不同钢材材质(如S136、NAK80、718H等)制定专属的放电参数表,确保镜面放电加工的一致性和稳定性。
镜面放电加工还需注意:加工前确认工件材料硬度均匀,局部硬度差异会导致光泽不均;工作液要定期更换,保持纯净度;机床主轴和工作台精度要定期校验,确保电极与工件的平行度;加工完成后及时进行镜面抛光后处理,进一步提升光泽度。
镜面放电加工是模具制造中技术含量较高的工序,需要结合电极设计、参数优化和操作经验才能稳定产出高质量镜面型腔。随着精密制造需求的提升,镜面放电在光学、医疗、包装等领域的应用还将持续扩大。
相关阅读:石墨电极加工技术:从材料特性到放电损耗与精度控制 | 钳工配模技术:从红丹研配到分型面密封的实战指南 | 模具设计全流程:从产品分析到分型面与浇注系统的实战要点
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1