欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
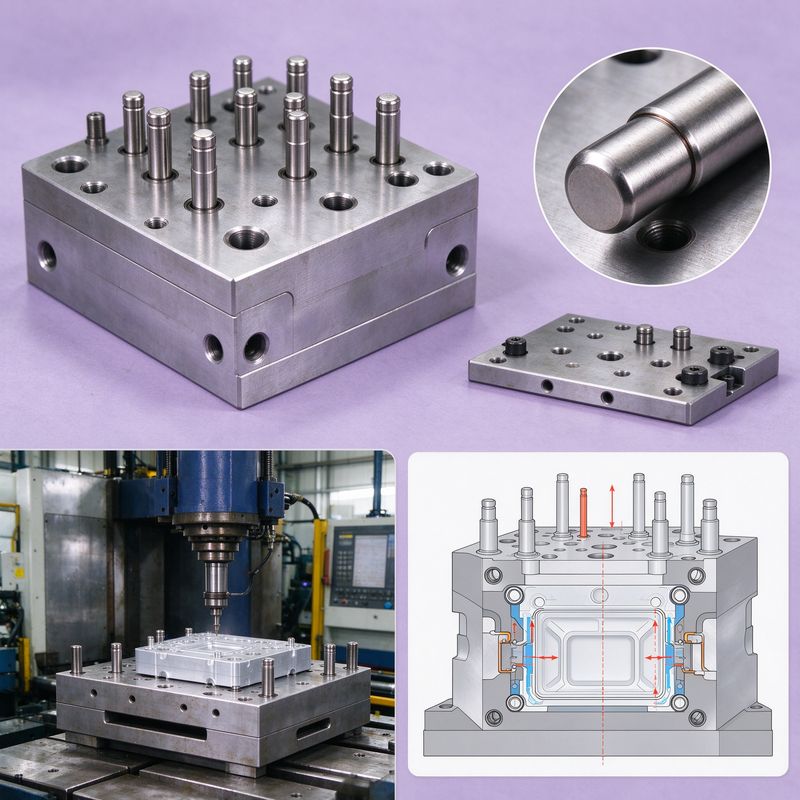
刚做模具那几年,总觉得顶出系统就是打几个孔装几根顶针的事,没什么技术含量。直到有一次做透明PC外壳,产品顶出来背面全是白印子,客户退了三批货,才意识到顶出设计真不是小事。
后来我们在这个问题上交了不少学费,今天把踩过的三个典型坑讲一讲,给做模具的朋友提个醒。
有一次做个家电外壳,背面有六条加强筋,设计的时候图省事,把顶针都放在筋位正下方,觉得这样顶得稳。结果试模的时候,产品一出来就发现筋位底部被顶针顶出了小凸点,严重的地方直接顶穿了。
后来才搞明白,筋位那里壁厚本来就薄,顶针一顶,局部压力太大,很容易变形甚至顶穿。正确的做法是顶针不要正对筋位,要错开一点,放在筋与筋之间的实心区域。或者用扁顶针,沿着筋的方向布置,受力面积大了就不容易顶穿。
河南永丰模具在设计薄壁件模具的时候,一般会把顶针位置错开筋位,必要时用扁顶针或者推板,避免局部受力过大。
还有一次做个长条形的汽车内饰件,尺寸大概400mm长。设计的时候顶针都放在中间区域,觉得中间顶就能把整个产品顶出来。结果试模的时候,产品顶出来是弯的,两端往上翘,平面度差了快一毫米。
师傅看了说,顶针都集中在中间,产品两端没有顶出力,脱模的时候一端先出来,另一端还粘在模具上,就拽变形了。后来在产品两端各加了两根顶针,调整了顶出平衡,翘曲的问题才解决。
这个教训就是:顶出要平衡,不是数量多就好,关键是受力均匀。长条形产品两端必须有顶针,不然肯定变形。深腔件还要考虑用推板或者气顶,单靠顶针根本顶不出来。
有一次做个深腔模具,顶针长度快三百毫米了。试模的时候发现顶针经常卡,有时候顶出去回不来,拆开一看顶针都弯了。
原来顶针太长的话,刚性不够,顶出的时候容易弯曲,一弯就卡滞。而且长顶针加工精度要求高,孔和针的配合间隙稍微有点问题就卡。后来我们把长顶针加粗了一号,从φ3改成φ4,又在中间加了个导向衬套,问题才解决。
一般来说,顶针的长径比不要超过40,超过了就要考虑加粗或者加导向。这个参数我们现在设计的时候都会算一遍,避免再犯同样的错。
圆顶针: 最常用,便宜好加工,适合一般产品。缺点是接触面积小,容易顶白顶穿,薄壁件和透明件要慎用。
扁顶针: 适合筋位下面,受力面积大,不容易顶穿。缺点是加工麻烦,价格比圆顶针贵。
推板: 整个端面同时顶出,受力均匀,适合深腔件、薄壁件、透明件。缺点是模具结构复杂,成本高,而且推板配合面要加工得很精确,不然会披锋。
气顶: 适合特别深的腔,或者表面不能有顶针印的产品。需要加气路,模具结构更复杂。
选哪种顶出方式,看产品结构和外观要求。外观要求高的透明件直接上推板,别省那点模具钱,后面修模更贵。
回位弹簧要够力。 很多人只关注顶出,不关注回位。弹簧不够力,顶针回不到位,下一模就会撞模。尤其是有复位杆的模具,弹簧选型要算好压缩量,不能贪便宜用细弹簧。
顶出速度别太快。 刚开机的时候顶出速度调得很快,觉得效率高。其实太快的顶出会把产品拽变形,特别是软胶类产品。一般顶出速度慢慢加,找到不顶白不变形的速度就好。
脱模斜度要够。 有时候顶出问题不是顶出系统的锅,是脱模斜度不够,产品粘模,硬顶肯定出问题。我们遇到过好几次,调了半天顶针,最后发现是脱模斜度少了一度,加大斜度就好了。
相关阅读:模具排气没做好,深腔件一半烧焦一半充不满 | 模具设计全流程:从产品分析到分型面与浇注系统的实战要点 | 模具钢材怎么选?P20、718H、S136的区别,一张表说清楚
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1