欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
刚入行的时候,客户问我模具用什么钢材,我张口就说"用好钢"。客户追问好钢是哪种,我愣了半天答不上来。后来跟着师傅跑了几个项目才搞明白,模具钢材不是越贵越好,关键看产品要求、产量和预算,三者匹配才是对的。
今天把我们常用的几种模具钢材捋一捋,从硬度、加工性、适用场景到价格,给做模具的朋友一个参考。
P20:入门级预硬钢
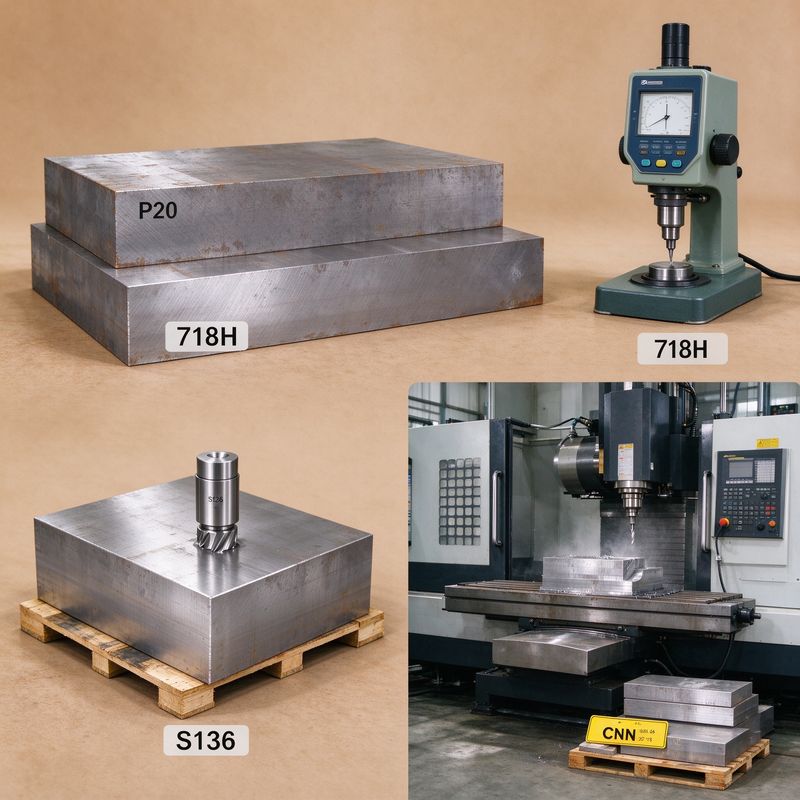
P20大概是模具行业用得最多的钢材了,预硬状态交货,硬度HB280-320,不用再热处理,直接就能加工。优点是切削性能好、抛光性一般、价格便宜,适合做产量不高、外观要求一般的模具。比如日用品、玩具、普通外壳类产品,用P20足够了。
缺点也明显:硬度不高,寿命有限,一般几万模次就开始磨损。如果是透明件或者高光产品,P20抛不到镜面,因为材质里的夹杂物会影响抛光效果。
718H:P20的升级版
718H是在P20基础上改进的,纯净度更高,硬度HB330-380,比P20硬一点,抛光性也更好一些。价格比P20贵个20-30%,但寿命能翻一倍。我们做家电外壳、汽车内饰件的时候,客户要求表面纹理或者蚀纹,一般推荐718H,性价比比较高。
河南永丰模具在承接中等批量外观件模具时,通常会优先选718H,兼顾成本和质量,客户接受度也高。
S136:不锈钢,镜面级
S136是不锈模具钢,淬火后硬度可以到HRC48-52,耐腐蚀、抛光性极好,能达到镜面效果。适合做透明件、光学件、化妆品外壳这些对表面要求极高的产品。比如做手机壳、透镜、透明杯子,必须用S136或者同级别的不锈钢。
缺点就是贵,而且加工难度大,硬料加工对刀具和机床要求高。另外S136焊接性不好,模具出了问题要补焊的话难度很大,设计的时候就要考虑周全。
选模具钢材不用纠结,就看三个东西:
一看产品要求。 透明件、高光外观件,直接上S136或者NAK80;蚀纹件、普通外观件,718H足够;内部结构件、不看外观的,P20甚至更便宜的都能用。
二看产量。 试模模、小批量几百几千件,P20就行;量产几万到十几万模次,718H或者P20加硬;几十万上百万模次的大批量生产,就得用淬火钢比如D2、SKD11了,虽然加工成本高,但寿命摊下来其实更划算。
三看材料腐蚀性。 做PVC、阻燃塑料这些有腐蚀性的材料,必须用不锈钢,不然模腔很快就生锈腐蚀,产品表面也会有印子。我们之前做PVC管件模具,一开始图便宜用了P20,结果试模不到一个月模腔就开始腐蚀发黑,最后只能换S136重新做,浪费了十几万。
坑一:一味追求高硬度。 不是越硬越好,硬料加工慢、成本高,而且太硬了模具容易裂。比如做细长型芯,用太硬的钢反而容易断,要选韧性好一点的材料。
坑二:忽略抛光性。 很多人只看硬度和价格,不看钢材的纯净度。材料里夹杂物多,抛再久也抛不亮,最后镜面效果出不来。S136为什么贵?就是因为纯净度高,抛光到镜面没问题。
坑三:热处理变形没算进去。 淬火钢加工完要热处理,热处理会变形,变形量要提前留好。如果设计的时候按精加工尺寸算,热处理后变形超差,再修就麻烦了。河南永丰模具在做淬火钢模具的时候,会提前跟加工部门沟通好留量,减少热处理后的修整工作量。
模具钢材选择没有标准答案,就是在产品要求、模具寿命、成本预算三者之间找平衡。小批量试模用P20省钱,中等量产用718H性价比高,高要求透明件用S136一步到位。
相关阅读:模具设计全流程:从产品分析到分型面与浇注系统的实战要点 | 钳工配模技术:从红丹研配到分型面密封的实战指南 | 模具排气没做好,深腔件一半烧焦一半充不满
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1