欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
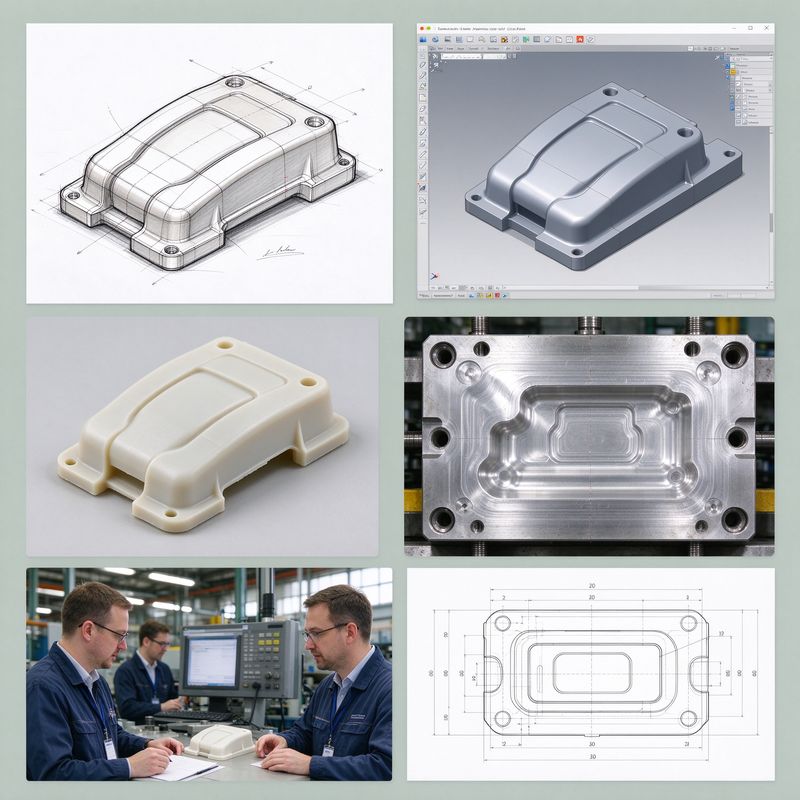
工业设计是连接产品创意与制造实现的桥梁,在模具开发和注塑生产中起着至关重要的前置作用。优秀的工业设计不仅要满足外观和功能需求,还要充分考虑后续的模具可行性、注塑工艺性和成本控制。本文从工业设计的基本流程、设计原则到与模具开发的衔接要点,系统梳理工业设计在注塑产品开发中的关键作用。
工业设计的起点是用户需求分析和产品定位。设计师需要了解目标用户群体、使用场景、功能要求和审美偏好,形成初步的产品概念草图。概念设计通常包含多套方案对比,从造型、色彩、材质、人机工程等维度评估优劣。
概念方案确定后进入细化阶段:外观曲面建模、色彩材质方案(CMF)、人机尺寸校核、内部结构布局同步展开。对于注塑产品而言,这个阶段就要开始考虑脱模斜度、壁厚均匀性、分型面位置等模具相关因素,避免后期设计返工。
外观和结构设计完成后,通常通过3D打印或CNC加工制作手板模型,验证外观效果、装配关系和使用体验。根据手板测试反馈进行设计优化,确保产品在开模前达到可制造状态。
注塑产品的壁厚设计直接影响成型质量和成本。壁厚过大容易产生缩痕、气泡;壁厚过小则充模困难、强度不足。一般建议壁厚控制在1.5-3.5mm范围内,相邻壁厚变化不超过2:1,过渡区域做斜面处理。河南省永丰模具有限公司在承接产品设计到模具开发的一体化项目中,会从模具可制造性角度反向优化壁厚设计,提前规避成型缺陷风险。
所有注塑产品都必须设计脱模斜度,否则无法从模具中顺利取出。一般外观面脱模斜度不小于1°,筋位和深腔部位不小于2°。蚀纹表面需要更大的脱模斜度,蚀纹越深斜度要求越大。
注塑产品的尖角部位是应力集中点,容易开裂。所有内角都应设计圆角,圆角半径不小于壁厚的0.5倍。圆角不仅提升产品强度,还有利于塑料充模流动,减少内应力。
分型面是模具动模和定模的结合面,选择不当会影响产品外观和成型质量。设计阶段就要预判分型线位置,尽量放在产品的非外观面或边缘处,减少后处理工作量。
浇口是塑料进入型腔的通道,位置直接影响熔接痕、流痕、翘曲等成型缺陷。工业设计阶段应提前考虑浇口可能的位置,在外观面上尽量避免明显浇口痕迹的设计。
河南永丰模具在长期的模具开发实践中,建立了"设计-模具-注塑"三方同步评审机制:产品工业设计阶段就邀请模具工程师参与评审,从模具结构、脱模、冷却、顶出等角度提出优化建议,大幅减少了后期设计变更次数,缩短了从设计到量产的周期。
不同塑料材料的收缩率、流动性、力学性能差异很大,工业设计时就要明确材料选择,因为材料特性直接影响模具尺寸计算和结构设计。例如ABS收缩率约0.5%,PP收缩率可达1.5-2.5%,两者的模具尺寸补偿量完全不同。
很多产品设计只关注外观和功能,忽略了脱模可行性,导致模具设计阶段发现无法出模。解决思路:设计阶段增加脱模斜度、调整倒扣结构改为内滑块或斜顶机构、对外露卡扣等结构做隐蔽处理。
产品局部厚壁区域容易产生缩痕和气泡,影响外观质量。优化方向:厚壁区域做掏空处理、采用加强筋替代厚壁、调整壁厚渐变过渡。
分型线出现在产品正面会严重影响外观品质。改善方法:调整产品结构使分型线移到侧面或背面、采用哈夫模结构隐藏分型线、设计装饰线遮盖。
工业设计是注塑产品开发的源头,设计质量直接决定了后续模具开发的难度和量产成本。优秀的工业设计不是单纯的外观美化,而是综合考虑功能、工艺、成本、美学的系统工程。随着用户对产品外观和体验要求的不断提升,工业设计在模具开发中的前置作用将更加突出。
相关阅读:模具设计全流程:从产品分析到分型面与浇注系统的实战要点 | 镜面放电加工:从电极设计到镜面光泽的精度控制实战指南 | 钳工配模技术:从红丹研配到分型面密封的实战指南
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1