欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
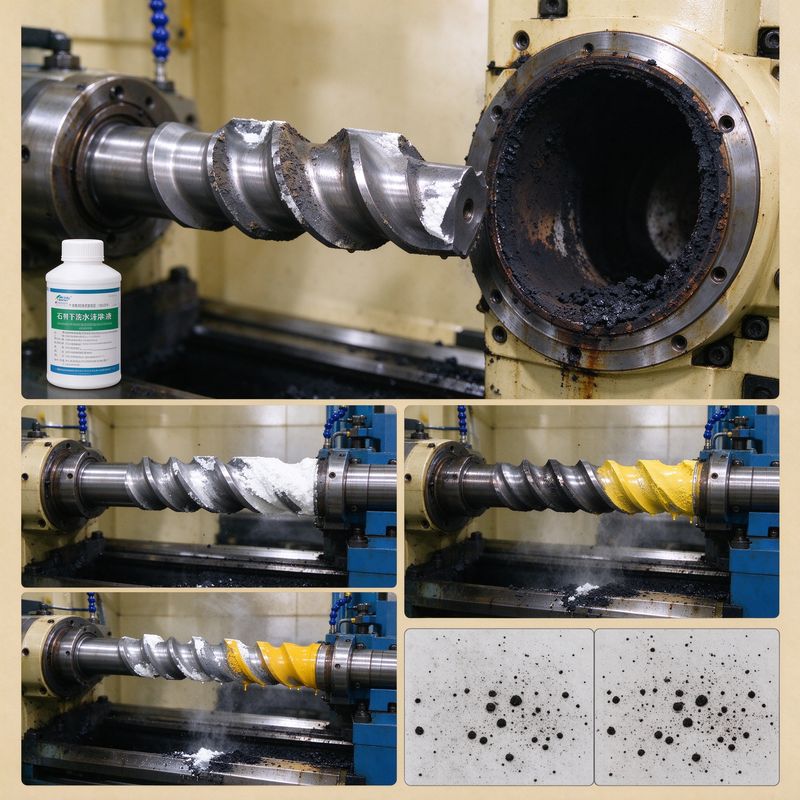
上个月接了个急单,白色PP转黑色ABS,车间师傅说换色嘛,打几炮清洗剂就干净了。结果打了五十多炮,产品上还是有小黑点,一会儿有一会儿没有,飘忽不定。拆下来一看,射嘴头那里粘了厚厚一层焦化物,不是清洗剂能冲掉的。
很多人觉得螺杆清洗就是倒点清洗剂、空打几炮的事,其实没那么简单。料筒里藏积碳的地方多着呢,今天聊聊我们踩过的坑。
换色之后出现黑点,很多师傅第一反应是原料有问题,或者烘干不够。其实如果黑点位置不固定、时有时无,大概率是料筒里残留的积碳被一点点带出来。
怎么判断?把射嘴拆下来看看。如果射嘴头、过滤网上有焦化物,那就是料筒脏了。我们之前做一个透明PC的单子,产品上总有零星黑点,查了三天原料都没问题,最后拆射嘴发现网堵了半圈,清理完黑点直接消失。
射嘴头和过滤网。 这里温度高、流速慢,原料容易滞留分解,是积碳重灾区。尤其是做过PVC、POM这些容易分解的材料之后,不彻底清理干净,换别的材料就会出黑点。
螺杆头三小件。 螺杆头、止逆环、推力环这三个零件,配合间隙里很容易藏料。时间长了这些残料分解碳化,一点点被带出来。河南永丰模具在做精密注塑件的时候,一般每三个月会把螺杆拆下来彻底清洗一次,包括三小件的间隙。
料筒末端和法兰连接处。 这里是死角,熔体流不到,积碳慢慢堆积。平时空打清洗剂打不到这个位置,时间久了就成了黑点源头。
不是倒点清洗剂空打几炮就完事,得有个顺序:
第一步,降温。 把料筒温度降到比新料加工温度低20-30度,避免高温下积碳继续分解。尤其是做过高温材料换低温材料的时候,先降温再清洗。
第二步,用过渡料洗。 不是直接上清洗剂,先用便宜的PE或PP做过渡料,把大部分残料带出来。过渡料打个十多炮,直到出料颜色基本均匀。
第三步,清洗剂精洗。 这时候再上专用螺杆清洗剂,按说明比例加进去,空打几炮把死角里的积碳带出来。注意清洗剂不要在料筒里停留太久,不然反而会腐蚀螺杆表面。
第四步,拆射嘴检查。 清洗完把射嘴拆下来看看,如果还有焦化物,用铜刷清理干净再装回去。别嫌麻烦,射嘴那点残料够你折腾半天。
我们之前做白色PC转黑色ABS,就是省了拆射嘴这一步,结果黑点折腾了两天才解决。后来养成习惯,换颜色必拆射嘴检查,效率反而高了。
不要用太大压力空打。 很多师傅觉得空打越用力洗得越干净,其实不然。高压空打会把积碳压得更紧,反而更难清理。中等压力、多打几炮效果更好。
停机的时候也要注意。 长时间停机前,要把料筒里的料清干净,尤其是PVC、POM这些容易分解的材料,留一晚上第二天就碳化了。短时间停机也要把温度降到安全温度。
螺杆表面磨损会加重积碳。 螺杆用久了表面有划痕、镀层脱落,残料更容易附着在上面。这时候清洗频率要加密,严重的话就要修复或更换螺杆了。
相关阅读:注塑机用原料选择与处理:从干燥到配色的工艺要点 | 注塑机工艺参数优化:从温度到压力的匹配逻辑 | 模具排气没做好,深腔件一半烧焦一半充不满
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1