欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
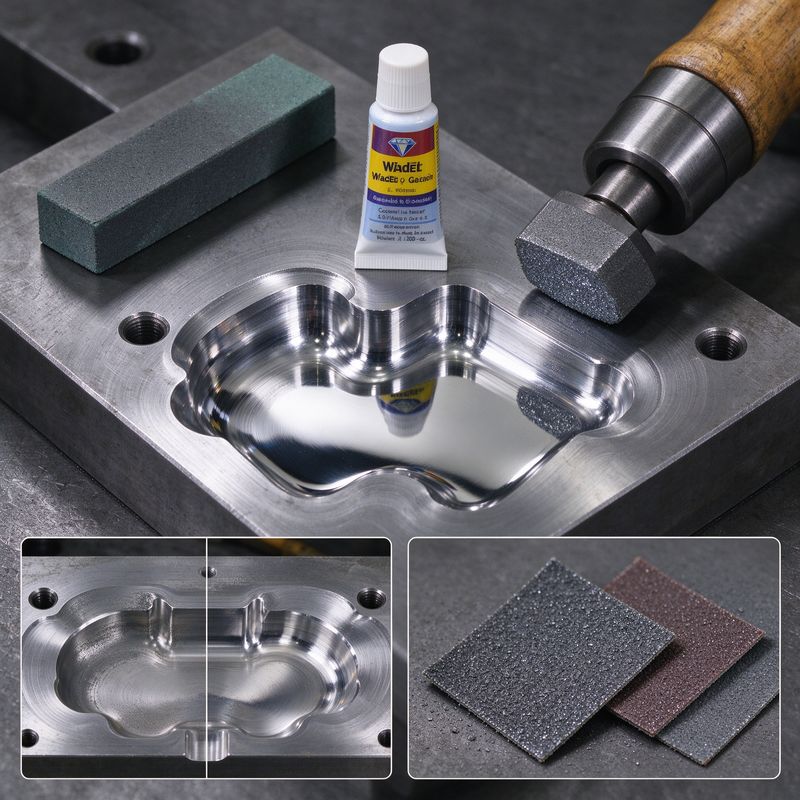
刚接触模具抛光的时候,我以为抛光就是拿个工具在模面上蹭,蹭到发亮就行。后来跟老师傅做了几套透明件模具才明白,油石、砂纸、钻石膏各有各的分工,跳着工序来,表面永远抛不到镜面。
这篇聊聊我们在抛光工序上的一些实际做法,对比一下不同工具在不同阶段的作用。
模具型腔经过放电加工之后,表面会有一层放电硬化层和纹路,直接上钻石膏是抛不掉的。这一步要用油石或者粗砂纸先把纹路打掉。
我们一般从180#油石开始,顺着一个方向推,推到整个表面纹路均匀了,再换240#、320#、400#,逐次细化。每换一号,上一道的划痕必须完全去掉,不然后面抛出来表面会有暗坑,侧光一看全是印子。
这个阶段比较考验耐心,急不得。我之前有套汽车内饰件模具,钳工师傅图快,320#没抛透就上400#,结果后面怎么抛都有细纹路,最后只能重新从240#开始返工,耽误了两天交期。
砂纸抛到800#或者1000#之后,表面已经比较细腻了,但要做到镜面效果,就得换钻石膏。钻石膏分不同粒度,从粗到细一般有W14、W7、W3.5、W1.5这几档,逐级往上抛。
和油石比起来,钻石膏切削力更细,主要作用是把砂纸留下的细微划痕磨平,让表面反光度提上来。抛的时候用铜棒或者竹片包上抛光布,蘸上钻石膏在模面上打圈,力度要轻,太重反而会把表面抛变形。
河南永丰模具在做透明件和外观件模具时,精抛阶段一般按粒度逐级过渡,每一档都在灯光下检查划痕,确认上一档痕迹消失后再换细一号。
同样看着发亮,油石抛出来的表面和钻石膏抛出来的表面,质感其实不一样。油石属于磨削,留下的纹路比较直、比较粗,适合做粗抛和去料;钻石膏属于研磨,颗粒细,抛出来的表面反光更均匀,侧光看没有方向性纹路。
如果产品是外观面,比如透明外壳、车灯罩、镜面装饰件,必须走到钻石膏精抛这一步,只靠油石砂纸抛出来的表面,注塑出来产品会有雾面感,客户侧光一照就能看出来。
非外观面就没必要过度抛光。比如产品内侧、筋位背面,抛到400#砂纸就够用了,抛得太细反而增加模具成本,而且粘模风险也会高一点。
尖角和边角容易抛塌。 抛光的时候边角位置受力集中,很容易把尖角抛圆了,影响产品尺寸。我们处理深槽和尖角的时候,会用小铜棒或者竹签局部抛,避免大面积工具压在边角上。
钢材本身影响抛光效果。 不是所有钢材都能抛到镜面。S136这类不锈钢抛光性好,P20、718H抛到细光没问题,但如果钢材内部有夹杂物、气孔,抛光到后面会出现小坑,补都不好补。所以选钢材的时候就要考虑抛光要求。
抛光方向要一致。 每一道工序都顺着同一个方向走,不要来回乱蹭。方向乱了,划痕交叉在一起,后面很难分辨哪道是上一道留下的,容易漏抛。
先放电纹路处理干净再抛光。 有时候放电纹路深,直接上油石抛不动,这时候要先确认放电余量够不够。余量太少,抛掉硬化层之后料就不够了;余量太多,抛光工时会拉长。这些在设计和加工阶段就要算好。
不同产品要求不一样,不能一概而论。透明件一般要镜面,侧光看不到划痕;外观件可以到细光,表面均匀发亮就行;内部结构件抛到去纹路就可以。验收的时候用强光手电贴着表面照,划痕、暗坑、塌角都能看出来。
我们在交模前一般会把型腔表面擦干净,用灯光从几个角度检查一遍,确认没有明显划痕再交出去。抛光这道工序看着不起眼,但直接影响产品外观和模具交期,马虎不得。
相关阅读:镜面放电加工:从电极设计到镜面光泽的精度控制实战指南 | 石墨电极加工技术:从电极设计到放电成型的工艺要点 | 钳工配模技术:从研配到贴合的装配工艺要点
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1