欢迎光临~河南省永丰模具有限公司


0373-54338880373-7022565
0373-54338880373-7022565
更新日期:0000-00-00 00:00:00
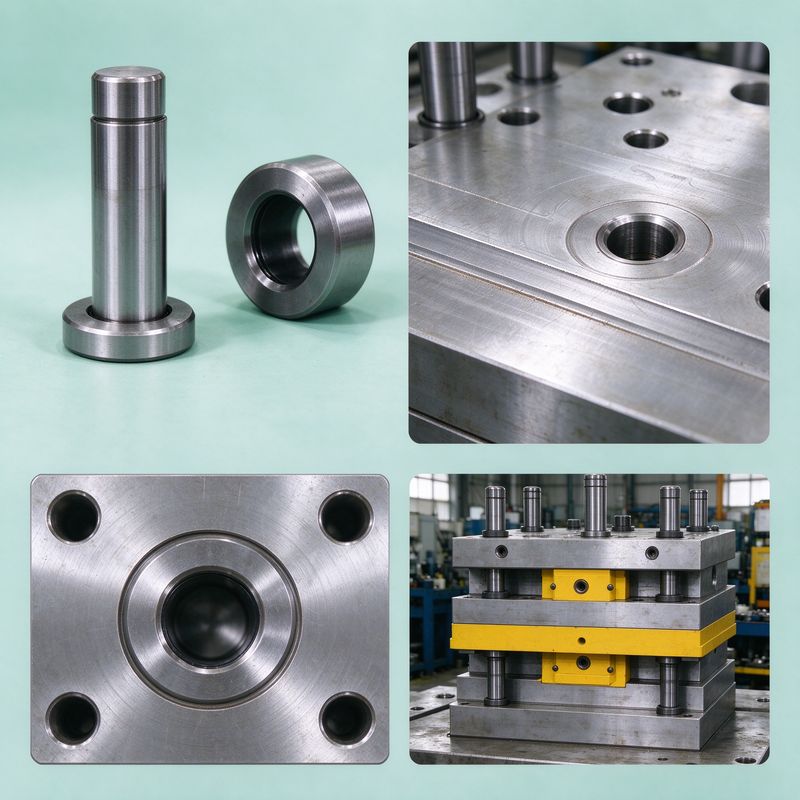
有一次做套汽车内饰件模具,刚试模没几模,开模的时候就听到导柱位置有异响,拆开一看,两条导柱表面拉出了一道道深痕,导套内孔也磨花了。当时以为是导柱硬度不够,换了新导柱上去,结果打了二十多模又拉伤了。后来才搞明白,问题不在材料,在配合间隙和润滑上。
导向机构看着就是两根柱子两个套,好像没什么技术含量,实际上导柱导套配合得好不好,直接影响模具寿命和产品精度。这篇聊聊我们在这个问题上踩过的坑和现在的做法。
模具合模的时候,动模和定模要对准,靠的就是导柱导套。它的作用有几个:一是合模时引导两板对准,保证型腔位置不偏;二是承受注塑过程中侧向的力,防止型腔错位;三是保护型芯和型腔,避免合模时硬碰硬撞坏。
如果导向不好,轻则产品壁厚不均、飞边,重则型芯撞断、型腔拉伤。所以别觉得导柱导套是标准件随便买就行,配合方式、间隙大小、润滑条件都得考虑到。
回到开头那套模具。拆开检查后发现,导柱和导套的配合间隙偏小,钳工装配的时候按紧配做的,以为越紧越准。实际上模具在注塑过程中会发热,导柱受热膨胀,间隙本来就小,一膨胀就抱死,开模时硬拉,表面就拉伤了。
另外一个问题是润滑。导套上没开油槽,也没装油嘴,打模的时候全靠装配时抹的那点黄油,打几模就干了,干摩擦肯定拉伤。
后来我们把导套换成带油槽的款式,配合间隙放大到合适范围,导柱表面做了表面处理,重新装配后再试模,异响和拉伤都没再出现。
导柱和导套的配合一般是间隙配合,不是紧配。间隙大小跟模具大小、导柱直径、加工精度都有关系。小模具导柱直径小,间隙可以小一点;大模具尺寸大,热膨胀量也大,间隙要留够。
装配的时候不能凭感觉敲进去,要用塞尺或者涂色法检查配合面。导套压入模板后,内孔会有微量收缩,这个也要考虑进去,所以加工导套的时候内孔尺寸要留有余量,压入后再精铰一遍,保证配合间隙均匀。
河南永丰模具在装配导向机构时,会先检查导柱导套的配合面,确认间隙均匀、无局部卡滞,再压入模板,避免装配后出现单边受力。
一般模具放四根导柱,分布在模板四角。大模具或者长条形模具,中间可能还要加导柱。导柱位置要避开型腔和顶针板,不能和其他结构干涉。
有个细节容易忽略:导柱的安装高度要够,导套进入导向长度不能太短。合模初期导套就要套上导柱,不能等两板快碰上了才对上,那样前期没有导向,容易撞偏。
三板模的话,中间还有一块脱料板,脱料板上也要有导向,一般用小导柱小导套,保证脱料板开合时不偏。
拉伤、咬合: 多半是间隙偏小、润滑不足或者表面硬度不够。先查间隙,再查润滑,导柱表面可以做氮化或者镀硬铬处理,提高耐磨性。已经拉伤的导柱如果痕浅可以抛光修复,痕深就换件,导套一起换,别只换一边。
导向偏斜、产品错位: 检查导柱是否装歪,模板孔位加工是否有偏差,导套是否松动。有时候模板本身变形,也会导致导向不正,需要校平模板。
导柱磨损快: 看是不是侧向力太大,产品投影面积大、浇口位置偏,注塑时侧力都压在导柱上。这种情况要考虑加定位块或者调整浇口位置,不能全靠导柱扛侧向力。
润滑不到位: 定期检查油嘴是否通畅,油槽有没有被杂物堵住。连续生产的模具,建议每班补一次润滑脂,别等干磨了再处理。
导柱一般用轴承钢或者合金结构钢,淬火处理后表面硬度要够,不然容易磨花。导套可以用青铜或者含油轴承材料,耐磨又有自润滑性。对耐磨性要求高的模具,导柱表面做氮化处理,硬度提高后使用寿命会长不少。
选材的时候还要考虑模具的产量。量产模用耐磨材料,试模模或者小批量模可以用普通材料,控制成本。但不管哪种,配合精度和润滑都不能省。
相关阅读:钳工配模技术:从研配到贴合的装配工艺要点 | 模具设计全流程:从产品分析到分型面与浇注系统的实战要点 | 产品顶出来就顶白了?我们在顶针布局上栽过三个跟头
销售经理:18337377787
采购经理:0373-7022565
电 话:0373-5433888
传 真:0373-5433868
邮 箱:info@nagatoyo.com
地 址:新乡市宏力大道西贾桥工业区12号
备案号:豫ICP备16026643号-1